


Analisis penyebab kerusakan chip alat yang tidak dapat diandalkan dan solusinya
Berapa banyak yang Anda ketahui tentang pengetahuan pemecah chip alat? Setelah membaca artikel ini, saya yakin ini akan berguna untuk pekerjaan Anda sehari-hari.
Keandalan kerusakan chip alat mempunyai dampak signifikan terhadap produksi normal dan keselamatan operator. Saat memotong, serpihan yang pecah dapat memercik dan membahayakan orang, serta rentan merusak peralatan mesin; Namun serpihan berbentuk strip panjang dapat membungkus benda kerja atau perkakas, dengan mudah menggores benda kerja, menyebabkan kerusakan pahat, dan bahkan mempengaruhi keselamatan pekerja.
Untuk mesin permesinan otomatis seperti peralatan mesin CNC (pusat permesinan), karena banyaknya jumlah alat pemotong dan hubungan yang erat antara dudukan alat dan alat, masalah kerusakan chip menjadi lebih penting. Selama salah satu alat pemotong tidak dapat diandalkan, hal ini dapat mengganggu siklus otomatis peralatan mesin dan bahkan mengganggu pengoperasian normal seluruh jalur otomatis. Oleh karena itu, ketika merancang, memilih atau menggiling perkakas, keandalan kerusakan serpihan perkakas harus diperhatikan. Untuk peralatan mesin CNC (pusat permesinan), dll., persyaratan berikut harus dipenuhi:
Keripik tidak boleh tersangkut pada perkakas pemotong, benda kerja, dan perkakas serta perlengkapan yang berdekatan;
Keripik tidak boleh terciprat untuk menjamin keselamatan operator dan pengamat;
Selama pemesinan presisi, serpihan tidak boleh menggores permukaan mesin benda kerja, sehingga mempengaruhi kualitas permukaan mesin;
Memastikan ketahanan alat pemotong yang telah ditentukan, menghindari keausan dini, dan melakukan segala upaya untuk mencegah kerusakan;
Ketika serpihan mengalir keluar, hal ini tidak menghalangi injeksi cairan pemotongan;
Keripik tidak akan menggores pemandu mesin atau komponen lainnya.
Berdasarkan pemenuhan persyaratan di atas, alat pemotong yang berbeda memiliki persyaratan panjang chip yang berbeda. Misalnya, panjang chip maksimum untuk material baja pembubutan kasar umumnya sekitar 100mm; Mobil yang bagus harusnya sedikit lebih panjang. Untuk menghindari serpihan yang terlalu halus, karena mudah tertanam di bagian penting dari pemandu mesin dan perangkat perkakas (seperti bidang referensi), hal ini tidak hanya memerlukan perangkat pelindung tambahan, tetapi juga menimbulkan kesulitan tertentu dalam menghilangkan serpihan.
Untuk perkakas pemotong tertentu yang tidak rentan terhadap pecahnya serpihan, seperti perkakas pembubut pembentuk, perkakas pembubut slotting, dan perkakas pembubut pemotong, pengeritingan kepingan yang stabil harus dipastikan pada perkakas mesin otomatis seperti pusat permesinan CNC.
satu
Klasifikasi bentuk chip
Menurut kondisi spesifik bahan benda kerja, parameter geometri pahat, dan jumlah pemotongan, bentuk kepingan umumnya meliputi: kepingan strip, kepingan berbentuk C, kepingan kepingan, kepingan berbentuk pagoda, kepingan berbentuk pegas, kepingan sekrup panjang dan rapat, sekrup keripik, dll.
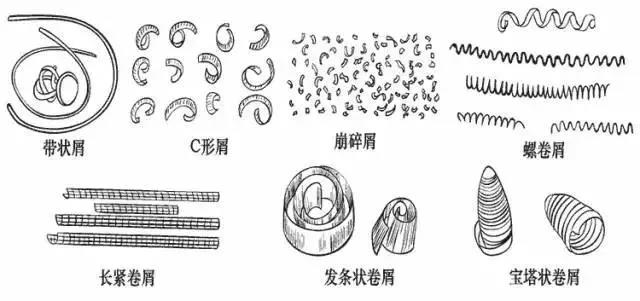
1. Puing-puing yang terikat
Saat memotong bahan logam plastik dengan kecepatan tinggi, jika tidak dilakukan tindakan pemecahan chip, akan mudah untuk membentuk chip berbentuk strip, yang terus menerus dan sering terjerat pada benda kerja atau perkakas, dengan mudah menggores permukaan benda kerja atau merusak ujung tombak. alat tersebut, dan bahkan melukai orang. Oleh karena itu, disarankan untuk menghindari pembentukan keripik berbentuk strip sebisa mungkin.
Namun terkadang kita juga berharap mendapatkan strip chip agar pelepasan chip tersebut dapat lancar. Misalnya saat mengebor lubang buta pada mesin bor vertikal.
2. Puing-puing berbentuk C
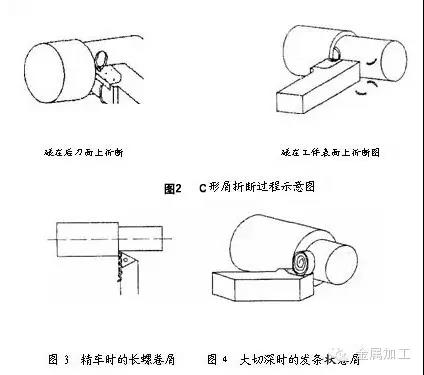
Saat membubut material baja karbon dan baja paduan pada umumnya, menggunakan alat pemutar dengan alur chip dapat dengan mudah membentuk chip berbentuk C. Keripik berbentuk C memiliki kelemahan dibandingkan keripik strip. Namun sebagian besar kepingan berbentuk C pecah karena benturan dengan bagian belakang alat pemutar atau permukaan benda kerja. Tabrakan frekuensi tinggi dan pecahnya chip dapat mempengaruhi kelancaran proses pemotongan, sehingga mempengaruhi kekasaran permukaan mesin. Jadi, selama pemesinan presisi, umumnya tidak diinginkan untuk mendapatkan chip berbentuk C. Sebaliknya, lebih diinginkan untuk mendapatkan chip kumparan spiral yang panjang agar proses pemotongan lebih stabil.
3. Remah berbentuk kincir angin
Pembubutan komponen baja dengan kedalaman pemotongan besar dan laju pengumpanan tinggi pada mesin bubut tugas berat menghasilkan serpihan yang lebar dan tebal. Jika serpihan berbentuk C terbentuk, maka dapat dengan mudah merusak ujung tombak dan bahkan menyebabkan terbang dan melukai orang. Jadi biasanya, jari-jari busur di bagian bawah alur chip diperbesar, sehingga chip membentuk strip rambut dan bertabrakan dan pecah pada permukaan pemesinan, dan rontok karena beratnya sendiri.
4. Remah yang panjang dan rapat
Proses pembentukan keripik yang panjang dan rapat relatif stabil, dan pembersihannya juga mudah. Ini adalah bentuk chip yang bagus pada mesin bubut biasa.
5. Remah berbentuk pagoda
Pada saat pemesinan CNC, perkakas mesin, atau pemesinan jalur otomatis diinginkan untuk memperoleh chip jenis ini karena tidak akan terjerat dengan pahat dan benda kerja. Dan pembersihannya juga nyaman.
6. Puing-puing longsoran
Saat membubut bahan rapuh seperti besi tuang, kuningan rapuh, dan perunggu tuang, serpihan berbentuk jarum atau terfragmentasi mudah terbentuk, sehingga mudah terciprat dan melukai orang, serta merusak peralatan mesin. Jika langkah penggulungan chip diterapkan, chip dapat disambung menjadi gulungan pendek.
Singkatnya, kondisi spesifik proses pemotongan berbeda, dan bentuk keripik yang diinginkan juga berbeda. Namun, apa pun bentuk keripiknya, keripik tersebut harus dapat dipecah dengan aman.
dua
Prinsip kerusakan chip
Dalam proses pemotongan logam, mudah tidaknya serpihan pecah berhubungan langsung dengan deformasi serpihan. Oleh karena itu, mempelajari prinsip pemecahan chip harus dimulai dengan mempelajari hukum deformasi chip.
Keripik yang terbentuk selama proses pemotongan, akibat deformasi plastis yang signifikan, akan mengalami peningkatan kekerasan, sedangkan plastisitas dan ketangguhan akan menurun secara signifikan. Fenomena ini disebut pengerasan kerja dingin. Setelah pengerasan kerja dingin, serpihan menjadi keras dan rapuh, serta mudah patah jika terkena beban tekukan atau tumbukan secara bergantian. Semakin besar deformasi plastis yang dialami chip, semakin signifikan pula fenomena getasnya, dan semakin mudah pecahnya. Saat memotong bahan dengan kekuatan tinggi, plastisitas tinggi, dan ketangguhan tinggi yang sulit untuk memecahkan serpihan, harus dilakukan upaya untuk meningkatkan deformasi serpihan untuk mengurangi plastisitas dan ketangguhannya, untuk mencapai tujuan pemecahan serpihan.
Deformasi chip dapat terdiri dari dua bagian:
Bagian pertama adalah deformasi dasar yang terbentuk selama proses pemotongan. Deformasi kepingan yang diukur selama pemotongan bebas dengan alat pemutar permukaan rake datar relatif mendekati nilai deformasi dasar. Faktor utama yang mempengaruhi deformasi dasar meliputi sudut rake pahat, talang negatif, dan kecepatan potong. Semakin kecil sudut depan, semakin lebar talang negatifnya, dan semakin rendah kecepatan potong, semakin besar deformasi chip, sehingga lebih kondusif terhadap kerusakan chip. Oleh karena itu, mengurangi sudut depan, memperlebar talang negatif, dan mengurangi kecepatan potong dapat menjadi tindakan yang mendorong kerusakan chip.
Bagian kedua adalah deformasi yang dialami chip selama proses aliran dan pengeritingan, yang kami sebut sebagai deformasi tambahan. Karena dalam banyak kasus, hanya deformasi dasar selama proses pemotongan yang tidak dapat memecahkan chip, dan deformasi tambahan harus ditambahkan untuk mencapai tujuan pengerasan dan pemecahan. Cara paling sederhana untuk memaksa chip mengalami deformasi tambahan adalah dengan menggiling (atau menekan) alur chip dengan bentuk tertentu pada permukaan pemotongan depan, memaksa chip mengalir ke dalam alur chip dan kemudian menggulung dan berubah bentuk. Setelah mengalami deformasi pengeritingan tambahan, chip semakin mengeras dan menjadi rapuh. Jika bertabrakan dengan benda kerja atau permukaan pemotongan belakang, bahan tersebut mudah patah.
tiga
Pengaruh alur pemecahan chip terhadap pemecahan chip (rolling)
Alur pemecahan chip tidak hanya memainkan peran deformasi tambahan pada chip, tetapi juga memiliki dampak penting pada bentuk dan pemecahan chip. Dalam proses pemotongan, orang menggunakan berbagai bentuk dan ukuran alur chip, serta sudut kemiringan antara alur chip dan ujung tombak utama, untuk mengontrol pengeritingan dan pemecahan chip. Untuk lebih memahami dan menguasai aturan-aturan ini, kami akan menganalisis secara rinci bentuk dan ukuran alur chip, serta pengaruh sudut kemiringan antara alur chip dan ujung tombak utama terhadap bentuk chip dan patahan chip.
1. Bentuk alur chip
Ada tiga jenis bentuk alur pemecah chip: busur lurus, busur lurus, dan busur penuh.

(1) Alur pemecah keping busur lurus dan lingkaran dibentuk dengan menghubungkan garis lurus dan busur lingkaran. Bagian lurus membentuk muka depan pahat, dan ukuran jari-jari Rn busur bawah alur mempunyai pengaruh tertentu pada pengeritingan dan deformasi kepingan. Jika Rn kecil, radius pengeritingan keping kecil, sedangkan deformasi keping besar; Jika Rn besar maka radius pengeritingan keping besar, sedangkan deformasi keping kecil. Pada kedalaman pemotongan sedang (kedalaman pemotongan ap=2-6mm), Rn=(0.4-0.7) B umumnya dipilih, di mana B adalah lebar alur chip.
(2) Alur chip linier dibentuk oleh perpotongan dua garis lurus, dengan sudut bawah 180 derajat - σ ( σ Mengacu pada sudut baji platform pemecah chip, sudut bawah alur (180 derajat - σ) Menggantikan fungsi busur Rn. Jika sudut bawah alur kecil, jari-jari pengeritingan keping kecil, dan deformasi keping besar; Jika sudut bawah alur besar, jari-jari pengeritingan keping besar, dan deformasi chip kecil.Pada kedalaman pemotongan sedang, sudut baji meja pemecah chip umumnya dipilih dari 60 derajat hingga 70 derajat.
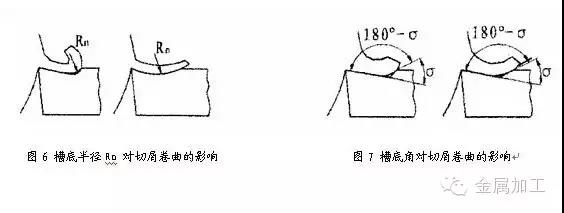
Dua jenis alur pemotongan chip di atas cocok untuk memproses baja karbon dan baja struktural paduan, dan sudut depan umumnya. Dalam rentang 5-15 derajat .
(3) Parameter utama alur pemecah keping busur penuh adalah lebar alur B, radius busur bawah alur Rn, dan sudut depan. Hubungan antara keduanya adalah:
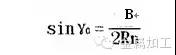
注:见图5C
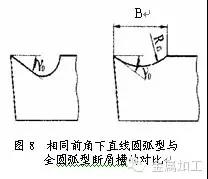
Saat memotong bahan plastik tinggi seperti tembaga dan baja tahan karat, alur pemecah chip busur penuh sering digunakan. Karena saat memproses bahan plastik tinggi, sudut rake pahat yang dipilih relatif besar (Tepi potong pahat alur pemecah chip busur penuh dengan sudut depan dengan ukuran yang sama (0=25 derajat ~30 derajat ) relatif kokoh, dan alurnya juga dangkal sehingga lebih praktis untuk aliran chip.
2. Lebar alur chip
Lebar B alur chip berhubungan dengan laju umpan f dan kedalaman pemotongan ap. Ketika laju pengumpanan f meningkat, ketebalan pemotongan meningkat, dan lebar alur chip harus diperlebar; Kedalaman pemotongannya besar, dan alurnya juga harus diperlebar dengan tepat.
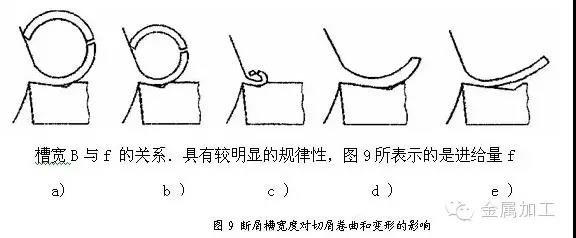
Pengaruh perubahan lebar alur chip B pada pengeritingan dan deformasi chip, tetap dan tidak berubah. Gambar 9a menunjukkan bahwa lebar alur pada dasarnya disesuaikan dengan laju pengumpanan, dan chip dibengkokkan dan diubah bentuknya sebelum bertabrakan dan pecah menjadi bentuk C; Gambar 9b menunjukkan bahwa alurnya tidak cukup lebar, jari-jari kelengkungan keping kecil, deformasi besar, dan setelah tumbukan pecah menjadi bentuk C pendek atau membentuk potongan-potongan kecil yang terfragmentasi; Gambar 9c menunjukkan bahwa alur terlalu sempit, dan serpihan terjepit menjadi gulungan kecil dan tersumbat di dalam alur, sehingga sulit mengalir keluar, mengakibatkan penyumbatan serpihan dan bahkan merusak ujung tombak; Gambar 9d dan e menunjukkan bahwa alurnya terlalu lebar, radius pengeritingan chip terlalu besar, deformasinya tidak cukup, dan tidak mudah patah. Kadang-kadang, ia bahkan tidak mengalir melalui dasar alur dan dengan bebas membentuk serpihan berbentuk strip.
Jika lebar alur serpihan awalnya dipilih menggunakan laju umpan, secara kasar, untuk memotong baja karbon sedang, hubungan antara lebar B dan laju umpan f adalah sekitar B=10f; Saat memotong baja paduan, untuk meningkatkan deformasi chip, B=7f dapat diambil.
Lebar B alur chip juga harus sesuai dengan kedalaman pemotongan ap. Secara umum, lebar slot B juga dapat dipilih secara kasar berdasarkan ap, dan jika ap besar, B juga harus lebih besar; Jika ap kecil, maka B harus dikurangi secukupnya. Karena jika kedalaman pemotongan terlalu dalam dan alur terlalu sempit, maka serpihan menjadi lebar dan tidak mudah menggulung di dalam alur, sehingga sering kali keripik tidak mengalir ke dasar alur dan membentuk keripik berbentuk strip dengan sendirinya; Jika kedalaman pemotongan kecil tetapi alurnya terlalu lebar, serpihannya sempit, alirannya relatif bebas, deformasinya tidak mencukupi, dan tidak mudah pecah.
3. Sudut kemiringan antara alur chip dan ujung tombak utama
Ada tiga metode kemiringan yang umum digunakan untuk alur chip dan ujung tombak utama: kemiringan eksternal, kemiringan paralel, dan kemiringan internal.
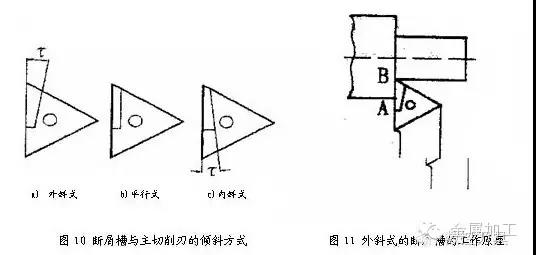
(1) Tipe miring eksternal
Alur chip yang miring ke luar lebar di depan dan sempit di belakang, dalam di depan dan dangkal di belakang.
Deformasi pengeritingan chip dari alur pemecah chip miring eksternal besar, seperti yang ditunjukkan pada Gambar 11. Kecepatan potong paling tinggi di dekat permukaan luar A benda kerja, dan alurnya sempit. Chip pertama-tama terhalang dan digulung, dengan radius pengeritingan kecil dan deformasi besar; Pada ujung tombak B, kecepatan potongnya rendah dan alurnya lebar. Keripik tersebut akhirnya digulung dengan radius pengeritingan yang lebih besar, yang menghasilkan gaya yang membalik kepingan tersebut ke permukaan pemotongan belakang atau permukaan yang akan dikerjakan. Setelah tumbukan, mereka pecah dan membentuk serpihan berbentuk C.
Bentuk alur chip ini. Pada kedalaman pemotongan sedang, rentang pemecahan chip lebar, efek pemecahan chip stabil dan dapat diandalkan, dan banyak digunakan dalam produksi. Sudut kemiringan τ Nilai terutama ditentukan oleh bahan benda kerja. Umumnya, saat memotong baja karbon sedang, diambil sebagai τ= Saat memotong baja paduan dari 8 derajat menjadi 10 derajat , untuk meningkatkan deformasi chip, ambil τ= 10 derajat ~15 derajat .
Namun, pada kedalaman pemotongan yang besar, karena kecilnya lebar alur chip di dekat permukaan luar A benda kerja (lihat Gambar 11), chip rentan terhadap penyumbatan dan bahkan merusak ujung tombak. Oleh karena itu, pemotongan paralel umumnya digunakan.
(2) Paralel
Deformasi chip pada alur pemecah chip paralel tidak sebesar pada alur miring eksternal, dan sebagian besar chip akan pecah ketika bertabrakan dengan permukaan pemesinan benda kerja.
Saat memotong keping baja karbon, efek pemecahan keping dari alur pemecahan keping paralel pada dasarnya mirip dengan alur miring eksternal, tetapi laju pengumpanan harus sedikit ditingkatkan untuk meningkatkan deformasi keriting tambahan pada keping.
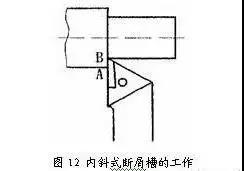
(3) Tipe miring internal
Alur pemecah kepingan yang miring ke dalam (lihat Gambar 12) adalah yang terlebar pada permukaan luar A benda kerja dan tersempit pada ujung pahat B. Oleh karena itu, kepingan sering kali digulung menjadi gulungan kecil di titik B, dan kemudian menjadi gulungan besar di titik B. titik A. Jika sudut kemiringan ujung tombak utama diatur pada 3 derajat ~5 derajat , serpihan cenderung membentuk ikal yang rapat dan terus menerus. Sudut kemiringan antara alur pemecah chip miring bagian dalam dan ujung tombak utama umumnya diambil sebagai τ= Rentang pemotongan alur pemecah chip miring bagian dalam dengan kumparan chip yang panjang dan rapat cukup sempit dari 8 derajat hingga 10 derajat , sehingga penerapannya dalam produksi tidak umum seperti pada tipe miring luar dan paralel, terutama digunakan untuk pembubutan presisi atau pembubutan semi presisi.
empat
Beberapa metode pemecahan chip yang umum digunakan
1. Gunakan pemecah chip
Seperti disebutkan sebelumnya, alur pemecah chip tidak hanya memainkan peran tambahan dalam membentuk chip, namun juga memungkinkan kontrol terhadap penggulungan dan pemecahan chip. Selama bentuk, ukuran, dan sudut kemiringan antara alur chip dan ujung tombak utama sesuai, pemecahan chip dapat diandalkan. Baik itu perkakas tipe las atau perkakas tipe penjepit mesin, dapat digunakan sebagai perkakas tipe penggilingan ulang atau perkakas tipe non penggilingan ulang.
Untuk beradaptasi dengan rentang jumlah pemotongan yang berbeda. Terdapat berbagai bentuk dan ukuran alur chip pada bilah indeks paduan keras, yang mudah dipilih dan ekonomis. Metode ini merupakan metode yang disukai dan paling banyak digunakan dalam pemesinan pemotongan.
Kekurangannya adalah penentuan parameter geometrik yang wajar dari alat pemotong dibatasi oleh persyaratan pemecahan chip.
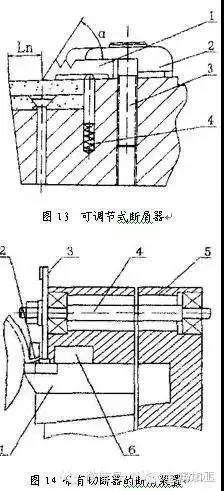
2. Menggunakan pemecah chip
Ada dua jenis pemutus chip: tetap dan dapat disesuaikan. Gambar 13 menunjukkan pemutus chip yang dapat disetel pada alat pemutar.
Pasang pelat pelindung chip 1 pada permukaan pemotongan depan alat pemutar. Ketika serpihan mengalir keluar di sepanjang bagian depan pahat, serpihan tersebut bengkok dan patah karena hambatan pelat pelindung serpihan 1. Parameter Ln dan Dapat dirancang dan disesuaikan sesuai kebutuhan untuk memastikan pemecahan serpihan yang stabil dan andal dalam kondisi pemotongan tertentu. Kendurkan sekrup 3, dan di bawah aksi pegas 4, pelat pelindung chip 1 dan pelat tekanan 2 dapat diangkat bersama-sama, memfasilitasi penyesuaian pelat pelindung chip dan rotasi cepat serta penggantian bilah. Chip breaker jenis ini biasa digunakan pada perkakas potong peralatan mesin berukuran besar dan sedang.
3. Memanfaatkan alat pemecah chip
Ada banyak jenis alat pemecah chip, yang secara umum dapat dibagi menjadi tipe mekanik, hidrolik, dan elektrik. Perangkat pemecah chip memiliki biaya tinggi, namun stabil dan dapat diandalkan, dan umumnya hanya digunakan pada jalur otomatis. Gambar 14 merupakan diagram skema alat pemecah keping dengan pemotong yang digunakan pada alat pembubut. Selama pembubutan, keping mengalir keluar melalui saluran pemandu keping 2 dan dipotong secara paksa oleh pemotong cakram yang berputar terus menerus 3. Kepingan yang dipotong kemudian dikeluarkan dari saluran pelepasan keping 6. Pemotong digerakkan oleh poros penggerak 4. Gambar 1 menunjukkan alat pemutarnya.
4. Metode penggunaan pre grooving pada permukaan benda kerja
Menurut diameter benda kerja yang berbeda, satu atau beberapa alur dipotong terlebih dahulu sepanjang arah aksial benda kerja pada permukaan mesin, dengan kedalaman sedikit lebih rendah dari kedalaman pemotongan, sehingga serpihan yang dipotong membentuk bagian yang lemah dan pecah. Hal ini memastikan kerusakan chip yang andal tanpa mempengaruhi kekasaran permukaan mesin benda kerja. Bahkan saat mengolah material dengan ketangguhan tinggi, efek pemecahan chip masih sangat baik. Misalnya, dalam pengeboran presisi pada material benda kerja dengan ketangguhan tinggi (seperti 40Cr), jika chip sulit dipecahkan menggunakan metode lain, alur memanjang dapat ditarik keluar pada permukaan mesin sebelum dibor. Metode ini dapat menunjukkan keunggulan uniknya.
5. Mengubah parameter geometri pahat dan mengatur parameter pemotongan
Dari prinsip pemecahan chip yang disebutkan sebelumnya, dapat disimpulkan bahwa pengurangan sudut rake pahat; Tingkatkan sudut deviasi utama; Menggiling talang negatif pada ujung tombak utama; Kurangi kecepatan potong; Meningkatkan laju pemakanan dan mengubah bentuk ujung tombak utama dapat menyebabkan kerusakan chip. Namun, penggunaan metode ini untuk memecahkan serpihan sering kali menimbulkan konsekuensi buruk, seperti penurunan produktivitas, penurunan kualitas permukaan benda kerja, dan peningkatan gaya pemotongan. Cara ini jarang digunakan pada jalur otomatis dan terkadang hanya berfungsi sebagai alat bantu pemecahan chip.
Selain itu, penggunaan cairan pemotongan dapat mengurangi plastisitas dan ketangguhan chip, serta bermanfaat untuk memecahkan chip. Meningkatkan tekanan cairan pemotongan dapat meningkatkan kerusakan chip, dan metode ini terkadang digunakan dalam pemesinan lubang.


