Analisis Struktur Alat Pembubutan dan Poin-poin Penting Penggerindaan Pisau
Selama proses pemotongan, akibat adanya gesekan yang kuat dan panas pemotongan pada permukaan depan dan belakang alat pemutar, ujung tombak alat pemutar akan menjadi tumpul dan kehilangan kemampuan memotong. Hanya melalui penggilingan ketajaman ujung tombak dan sudut belok yang benar dapat dipulihkan.
Oleh karena itu, pekerja bubut tidak hanya perlu memahami prinsip pemotongan dan memilih sudut alat bubut yang sesuai, tetapi juga harus mahir menguasai keterampilan mengasah alat bubut. Di bawah ini, izinkan saya memperkenalkan beberapa pengalaman mengasah bilah mobil kepada Anda!
1, Komposisi Alat Pembubutan
Alat pemutar terdiri dari dua bagian yaitu kepala pemotong dan badan pemotong. Kepala perkakas digunakan untuk memotong, dan badan perkakas digunakan untuk pemasangan. Bilahnya umumnya terdiri dari tiga sisi, dua sisi, dan satu ujung.
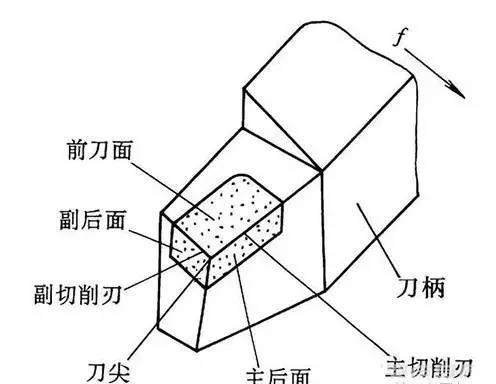
Permukaan bilah depan adalah permukaan tempat aliran chip.
Permukaan pemotongan belakang utama adalah permukaan yang berlawanan dengan permukaan pemotongan benda kerja.
Permukaan pemotongan belakang sekunder adalah permukaan yang berlawanan dengan permukaan mesin benda kerja.
Ujung tombak utama adalah perpotongan permukaan pemotongan depan dan belakang, yang bertanggung jawab atas pekerjaan pemotongan utama.
Tepi potong bantu adalah garis perpotongan antara permukaan pemotongan depan dan permukaan pemotongan belakang tambahan, yang bertanggung jawab atas sejumlah kecil pekerjaan pemotongan dan memainkan peran pemolesan tertentu.
Ujung tombak adalah perpotongan ujung tombak utama dan ujung tombak sekunder, biasanya berupa busur transisi kecil.
2, Struktur formal alat pemutar
Bentuk struktural alat pemutar yang paling umum digunakan meliputi dua bentuk berikut:
(1) Alat pemutar integral
Bagian pemotongan kepala pemotong diperoleh dengan cara menggiling mata pisau, dan bahan alat pemutar secara keseluruhan sebagian besar terbuat dari baja berkecepatan tinggi, yang umumnya digunakan untuk pemotongan berkecepatan rendah.
(2) Alat pemutar las
Las bilah paduan keras ke ujung tombak, dan berbagai jenis alat pemutar dapat menggunakan bilah dengan bentuk berbeda. Alat pemutar paduan keras yang dilas dapat digunakan untuk pemotongan berkecepatan tinggi.
3, Sudut utama dan fungsi alat pemutar
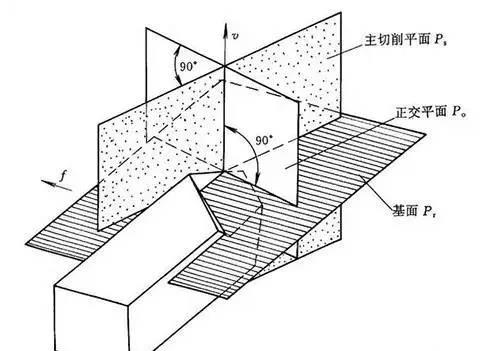
Sudut utama alat pemutar adalah sudut depan ({0}}) Sudut belakang (0), sudut simpangan utama (Kr), sudut simpangan sekunder (Kr), dan sudut kemiringan sudu (λ s) . Untuk menentukan sudut alat pemutar, perlu ditetapkan tiga bidang koordinat: bidang potong, bidang alas, dan profil utama. Untuk pembubutan, jika pengaruh pemasangan pahat dan gerakan pemotongan tidak diperhitungkan, bidang pemotongan dapat dianggap sebagai bidang vertikal; Bidang dasarnya adalah bidang horizontal; Jika ujung tombak utama berbentuk horizontal, profil yang tegak lurus terhadap ujung tombak utama adalah profil utama.
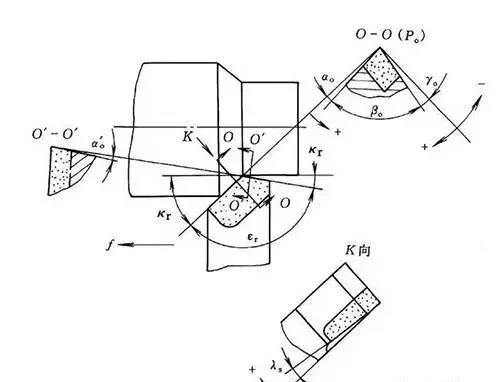
(1) Tanduk anterior 0 yang diukur pada profil utama adalah sudut antara permukaan pemotongan depan dan permukaan dasar. Fungsinya untuk membuat mata pisau menjadi tajam dan memudahkan pemotongan. Namun sudut depan tidak boleh terlalu besar, jika tidak maka akan melemahkan kekuatan mata pisau dan rawan aus bahkan roboh. Saat memproses bahan plastik, sudut depan yang lebih besar dapat dipilih, seperti menggunakan alat pemutar paduan keras untuk memotong bagian baja 0=10-20, memproses bahan yang rapuh, sudut depan alat pemutar 0 harus lebih besar dari pemesinan kasar untuk memudahkan pemotongan tepi yang tajam dan mengurangi kekasaran benda kerja.
(2) Sudut belakang 0 diukur pada bagian utama dan merupakan sudut antara bagian belakang utama dan bidang potong. Fungsinya untuk mengurangi gesekan antara bagian belakang utama dan benda kerja pada saat pembubutan, biasanya mengambil nilai 0=6 derajat ~12 derajat , ambil nilai kecil untuk pembubutan kasar dan nilai besar untuk pembubutan halus.
(3) Sudut simpangan utama Kr diukur pada bidang alas, yaitu sudut antara proyeksi ujung potong utama pada bidang alas dengan arah pemakanan. Fungsinya adalah untuk:
1) Panjang ujung tombak utama yang ikut serta dalam pemotongan dapat diubah, yang mempengaruhi umur pahat.
2) Mempengaruhi besarnya gaya potong radial.
Sudut deviasi utama yang kecil dapat menambah panjang ujung tombak utama yang ikut serta dalam pemotongan, sehingga menghasilkan pembuangan panas yang lebih baik dan bermanfaat untuk memperpanjang masa pakai pahat. Namun, saat memproses poros ramping, kekakuan benda kerja tidak mencukupi, dan sudut deviasi utama yang kecil akan meningkatkan gaya radial yang diberikan pahat pada benda kerja, yang rentan terhadap tekukan dan getaran. Oleh karena itu, sudut deviasi utama yang lebih besar harus dipilih.
Sudut deviasi utama yang umum digunakan untuk alat pemutar meliputi 45 derajat, 60 derajat, 75 derajat, 90 derajat, di antaranya 45 derajat lebih umum.
(4) Sudut defleksi sekunder Kr diukur pada bidang dasar dan merupakan sudut antara proyeksi tepi potong sekunder pada bidang dasar dan arah umpan yang berlawanan. Fungsi utamanya adalah untuk mengurangi gesekan antara ujung tombak sekunder dan permukaan mesin, untuk meningkatkan kekasaran permukaan mesin.
Dalam kondisi kedalaman pemotongan ap, laju umpan f, dan sudut deviasi utama Kr yang sama, pengurangan sudut deviasi sekunder Kr dapat mengurangi luas sisa setelah pembubutan, sehingga mengurangi kekasaran permukaan. Umumnya, Kr=5 derajat hingga 15 derajat dipilih.
(5) Sudut kemiringan bilah dalam λ S yang diukur pada bidang potong adalah sudut antara ujung potong utama dan permukaan alas. Fungsi utamanya adalah untuk mengontrol arah aliran chip. Ujung tombak utama sejajar dengan bidang alas, λ S=0; Ujung bilah berada pada titik terendah dari ujung tombak utama, λ Ketika s negatif, kekuatan ujung pahat meningkat, dan serpihan mengalir menuju permukaan pemesinan untuk pemesinan kasar; Ujung bilah berada pada titik tertinggi dari ujung tombak utama, λ S bernilai positif, kekuatan ujung pahat melemah, dan serpihan mengalir menuju permukaan yang akan diproses, yang digunakan untuk pemesinan presisi. Sudut kemiringan sudu putar λ s. Umumnya dipilih antara -5 derajat -+5 derajat .
4, Penggilingan Alat Pembubutan
Setelah alat pemutar menjadi tumpul, alat tersebut harus diasah untuk mengembalikan bentuk dan sudut yang wajar. Alat pembubut biasanya diasah pada mesin gerinda. Roda gerinda alumina putih digunakan untuk menggiling alat pembubut baja berkecepatan tinggi, dan roda gerinda silikon karbida hijau digunakan untuk menggiling alat pembubut paduan keras.
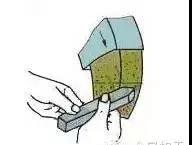
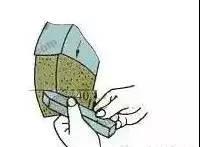
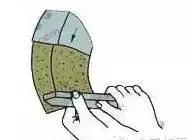
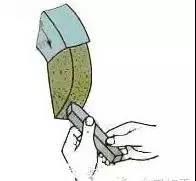
Saat melakukan penggilingan ulang alat pemutar, sering kali permukaan pemotongan yang bersangkutan perlu digerinda berdasarkan keausan alat tersebut. Urutan umum penggerindaan ujung tombak alat pemutar adalah: penggerindaan permukaan bilah belakang → penggerindaan permukaan bilah sekunder → penggerindaan permukaan bilah depan → penggerindaan busur ujung pahat. Setelah menggiling ujung tombak alat pemutar, setiap permukaan pemotongan juga harus digiling halus dengan batu minyak. Hal ini secara efektif dapat meningkatkan masa pakai alat pemutar dan mengurangi kekasaran permukaan benda kerja.
Langkah-langkah penggerindaan mata potong alat bubut adalah sebagai berikut:
Menggiling permukaan pemotongan utama dan belakang, sekaligus menggiling sudut simpangan utama dan sudut belakang utama, seperti ditunjukkan pada Gambar (a);
Giling tepi belakang bilah sekunder, dan pada saat yang sama, giling sudut offset sekunder dan sudut belakang sekunder, seperti yang ditunjukkan pada (b) di atas;
Giling bagian depan dan sekaligus giling sudut depan, seperti yang ditunjukkan pada (c) di atas;
Giling setiap permukaan dan ujung bilah, seperti yang ditunjukkan pada (d) di atas.
Postur dan cara mengasah alat pemutar adalah:
Orang-orang berdiri di sisi roda gerinda untuk mencegah pecahan beterbangan dan melukai orang ketika roda gerinda pecah;
Lepaskan jarak antara kedua tangan yang memegang pisau, jepit pinggang dengan kedua siku untuk mengurangi guncangan saat mengasah;
Saat menggerinda permukaan pemotongan belakang utama dan tambahan, alat pemutar harus ditempatkan pada titik tengah horizontal roda gerinda, dengan ujung alat sedikit dimiringkan ke atas sekitar 3 derajat ~ 8 derajat. Setelah alat pemutar bersentuhan dengan roda gerinda, alat tersebut harus bergerak secara horizontal ke arah kiri dan kanan. Ketika alat pemutar meninggalkan roda gerinda, alat tersebut perlu diangkat ke atas untuk mencegah mata pisau yang diasah rusak oleh roda gerinda;
Saat menggiling permukaan mata pisau, sudut di mana ekor mata pisau menyimpang ke kiri sebesar satu sudut deviasi utama; Saat menggerinda bagian belakang pasangan, sudut di mana ekor dudukan pahat menyimpang ke kanan sebesar sudut deviasi satu sisi;
Penggerindaan pada bagian tepi alat potong yang melengkung biasanya dilakukan dengan cara memegang ujung depan alat potong dengan tangan kiri sebagai titik tumpu dan memutar ujung ekor alat potong dengan tangan kanan.
Saat menggiling alat pemutar, tindakan pencegahan berikut harus dilakukan:
(1) Saat menggerinda pisau, pegang alat pemutar dengan kuat dengan kedua tangan, dan tempatkan dudukan alat pada penyangga, sehingga permukaan yang terkena sedikit menempel pada roda gerinda. Jangan menggunakan terlalu banyak tenaga untuk menghindari hancurnya roda gerinda dan menyebabkan kecelakaan.
(2) Alat pemutar yang diasah harus digerakkan ke kiri dan ke kanan pada permukaan melingkar roda gerinda untuk memastikan keausan seragam pada roda gerinda tanpa meninggalkan alur. Hindari penggerindaan kasar pada alat pemutar pada kedua sisi roda gerinda, yang dapat menyebabkan roda gerinda bergoyang, melompat, atau bahkan patah karena tekanan.
(3) Saat bilah dipanaskan, bilah tersebut harus didinginkan dengan air untuk mencegah bilah menjadi anil dan melunak karena kenaikan suhu yang berlebihan. Saat menggiling alat pemutar paduan keras, ujung tombak tidak boleh direndam dalam air untuk menghindari retakan yang disebabkan oleh pendinginan cepat pada mata pisau.
(4) Jangan berdiri di depan roda gerinda untuk mengasah alat pemutar, untuk mencegah cedera pada operator saat roda gerinda patah.
5, Jenis umum dan penggunaan alat pemutar
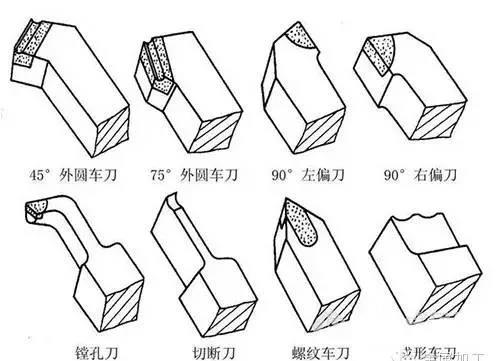
Alat bubut dibedakan menjadi alat bubut silinder, alat bubut muka ujung, alat potong, alat bor, alat bubut pembentuk, dan alat bubut berpola sesuai dengan kegunaannya.
(a) Alat pemutar 90 derajat (tidak berada di tengah)
(b) Alat pemutar 45 derajat (alat pemutar siku)
(c) Pisau pemotong
(d) Pemotong yang membosankan
(e) Alat pemutar yang dibentuk
(f) Alat pemutar benang
(g) Alat pemutar berbahan paduan keras yang tidak dapat digerinda ulang