


Metode kontrol presisi keandalan tinggi untuk pemesinan ulir
1 Kata Pengantar
Cangkang ruang bakar model mesin tertentu terdiri dari bagian penghubung depan, silinder pemintalan berdinding tipis, bagian penghubung belakang, dan penyangga, yang diproses dengan kombinasi pengelasan busur argon, perlakuan panas, dan sandblasting . Terdapat 2 baris dari 20 penyangga aksial yang dilas pada permukaan luar cangkang berdinding tipis ruang bakar, dan gambar desain penyangga memerlukan akurasi ulir M4-6H. Benang pendukung digunakan untuk memasang penutup kabel rudal, dan sambungan benang memerlukan kualitas dan keandalan yang tinggi. Karena keterbatasan struktur pendukung, material, dan struktur spasial pada titik pengelasan dengan cangkang ruang bakar, proses tradisional digunakan untuk memproses benang, sehingga menghasilkan tingkat kualifikasi produk yang rendah. Artikel ini melakukan analisis proses dan penelitian pada berbagai tahapan pemrosesan produk, dan melalui verifikasi eksperimental, perbandingan, dan analisis, memperoleh metode kontrol akurasi benang yang masuk akal dan efektif.
2. Karakteristik Struktur Produk dan Kesulitan Pemrosesan
2.1 Karakteristik struktural
Dimensi luar cangkang ruang bakar relatif besar, dengan diameter luar 50{{10}}mm dan panjang 4500mm. Penyangga dilas secara manual ke permukaan luar cangkang ruang bakar, dengan bentang radial (114 ± 0,2) mm. Cangkang ruang bakar dan material pendukung keduanya terbuat dari baja berkekuatan ultra tinggi D406A. Struktur penyangga cangkang ruang bakar ditunjukkan pada Gambar 1. Penopang mempunyai struktur melingkar memanjang dengan diameter luar 14mm dan lebar mm seperti terlihat pada gambar. Ada ulir internal M4-6H di tengah, dengan jarak 0,7 mm. Hanya ada celah 0,7 mm antara alur di bagian bawah benang dan cangkang berdinding tipis.
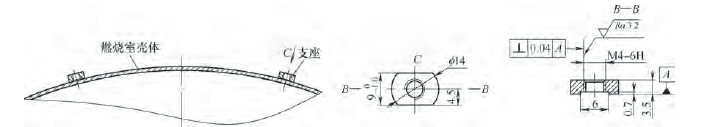
Gambar 1 Struktur Pendukung Cangkang Ruang Bakar
2.2 Kesulitan pemrosesan
Alur pemrosesan penyangga ditunjukkan pada Gambar 2. Jika lubang berulir pada penyangga disusun untuk diproses setelah pengelasan dan perlakuan panas, terdapat beberapa kesulitan [1].
1) Jarak antara bagian bawah lubang berulir penyangga dan cangkang hanya 0,7 mm, yang dapat dengan mudah merusak permukaan cangkang berdinding tipis selama pemrosesan mekanis, sehingga menimbulkan bahaya kualitas.
2) Kesenjangan antara alur di bagian bawah lubang berulir penopang dan cangkangnya kecil. Selama pemrosesan ulir, pemandu keran pendek, posisinya tidak stabil, sulit untuk mengetuk ulir, dan rentan terhadap penyimpangan pemesinan. Vertikalitas 0.04mm tidak dapat dijamin.
3) Kekerasan material setelah perlakuan panas adalah 48-52HRC, yang dapat dengan mudah menyebabkan kerusakan tap selama pemrosesan benang. Karena masalah benang, cangkangnya terkelupas, sehingga menimbulkan biaya produksi dan risiko kualitas yang tinggi.
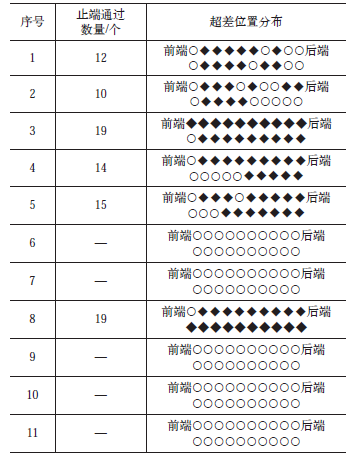
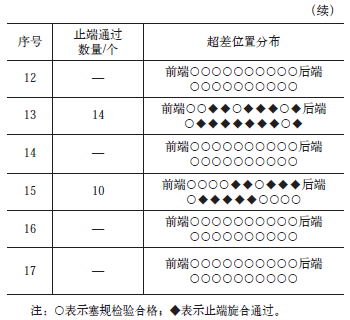
Berdasarkan analisis di atas, dapat disimpulkan bahwa benang pendukung perlu dikerjakan sebelum pengelasan, kemudian dianil, diledakkan, dipadamkan, dan ditempa bersama dengan cangkang ruang bakar setelah pengelasan. Setelah perawatan quenching, permukaan benang pendukung mengalami oksidasi, dan terdapat residu berlebih yang menempel pada permukaan profil benang. Jika ulir penopang diproses di tempatnya sebelum pengelasan, dan setelah cangkang ruang bakar digabungkan dan diproses, gunakan keran M4-6H untuk membersihkan sisa material yang menempel pada permukaan profil ulir penopang. Pada saat yang sama, hal ini akan menyebabkan lapisan oksida pada permukaan beberapa profil ulir internal penyangga terlepas. Saat menggunakan pengukur ulir M4-6H untuk inspeksi, tingkat kualifikasinya hanya 67%. Analisis statistik dilakukan pada pemesinan ulir internal M4-6H pada 17 penyangga cangkang ruang bakar, seperti yang ditunjukkan pada Tabel 1. Cara meningkatkan akurasi pemesinan ulir pendukung telah menjadi masalah teknis yang mendesak dalam produksi dan pengiriman produk .
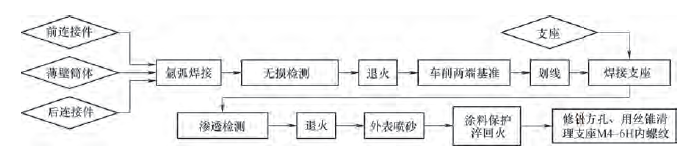
Gambar 2 Alur Proses Pengolahan
Tabel 1 Statistik pemesinan ulir internal M4-6H pada 17 penyangga cangkang ruang bakar
3 Solusi teknis dan uji proses
3.1 Usulan Teknis
Setelah meninjau, memeriksa, menganalisis, dan memecahkan masalah berbagai proses selama pemrosesan cangkang dan penyangga ruang bakar, diyakini bahwa alasan utama keakuratan dimensi ulir internal M4-6H penyangga melebihi standar adalah setelah perawatan quenching, permukaan benang pendukung mengalami oksidasi, dan terdapat residu berlebih yang menempel pada permukaan profil benang. Saat membersihkan bahan berlebih pada permukaan ulir, hal ini dapat menyebabkan lapisan oksida pada permukaan beberapa profil ulir internal penyangga terlepas, sehingga menghasilkan akurasi yang buruk pada ulir internal M4-6H pada penyangga. mendukung.
Berdasarkan analisis proses, dua rencana proses telah dikembangkan.
Opsi 1: Sesuaikan ketukan tangan khusus, dibagi menjadi ketukan kepala dan ketukan kedua, dan kendalikan ukuran diameter nada ketukan kepala. Gunakan kerucut kepala untuk mengetuk ulir dalam keadaan bagian pendukung dan cadangan tunjangan pemesinan. Setelah perlakuan panas pada cangkang ruang bakar, gunakan ulir pendukung penyadapan dua kerucut untuk memastikan keakuratan akhir ulir.
Opsi 2: Tingkatkan akurasi ulir M4-6H sebanyak satu tingkat dalam keadaan bagian pendukung, proses sesuai dengan M4-5H, secara efektif mengkompensasi perbedaan antara M4-6H dan M4-5H, dan memenuhi persyaratan akurasi thread [2].
3.2 Proses dan hasil pengujian
Rencana proses pertama dilakukan dalam tiga langkah. ① Keran khusus yang disesuaikan (ketuk kepala dan keran kedua), dengan kelonggaran khusus untuk diameter pitch kepala keran sebesar {{0}}.30mm, 0.2{ {9}}mm, dan 0.10mm, masing-masing Gunakan kerucut kepala untuk mengetuk ulir selama pemesinan bagian pendukung. ③ Setelah perlakuan panas, gunakan kerucut ganda untuk menyadap benang. Karena kekerasan material yang tinggi (48-52HRC) setelah perlakuan panas, dan pengaruh struktur cangkang ruang bakar yang berdiameter besar, kesulitan pengoperasian threading oleh operator meningkat, gaya tidak merata, dan gaya potong cenderung menyimpang dari sumbunya. Jika kelonggaran diameter selama percobaan adalah 0,30 mm, tidak mungkin untuk memotong lubang berulir saat menggunakan ulir penyadap dua kerucut; Ketika sadapan dengan kelonggaran diameter masing-masing 0,20 mm dan 0,10 mm, mungkin terdapat penyimpangan pada lubang ulir atau patahnya keran, sehingga sulit untuk memastikan kualitas produk [3].
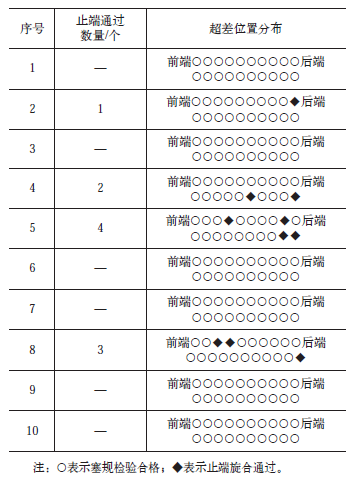
Menurut rencana proses kedua, akurasi thread dari dukungan ditingkatkan dengan satu tingkat pemrosesan. Situasi pemesinan ulir internal M4-6H dari 10 penyangga cangkang ruang bakar dianalisis secara statistik, dan datanya ditunjukkan pada Tabel 2. Akurasi ulir telah sangat ditingkatkan, dan tingkat kualifikasi produk meningkat dari 67 % hingga 95%.
Tabel 2 Statistik Thread Internal Dukungan Pemrosesan pada Skema 2
3.Analisis hasil percobaan
Dengan merangkum dan menganalisis hasil eksperimen Skema 1 dan Skema 2, menurut metode pemrosesan Skema 2, tingkat kualifikasi thread pendukung telah meningkat secara signifikan. Pengukur ulir M4-7H digunakan untuk memeriksa ulir di luar toleransi, dan semua hasil memenuhi syarat. Bandingkan dimensi akurasi thread M4-6H, M4-5H, dan M4-7H, seperti yang ditunjukkan pada Tabel 3.
Tabel 3 M4 × Dimensi presisi ulir internal 0,7 mm (satuan: mm)
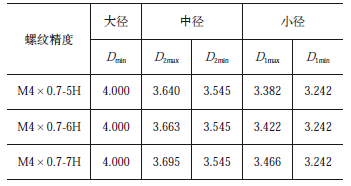
Dapat dilihat bahwa ukuran diameter pitch benang M4-5H adalah mm,Ukuran diameter pitch M4-6H adalah
 mm,Ukuran diameter pitch M4-7H adalah
 mm.Deviasi ukuran batas maksimum antara 7H dan 6H adalah 0.032mm, dan deviasi ukuran batas maksimum antara 6H dan 5H adalah 0.023mm, menunjukkan bahwa akurasi ulir dari penyangga yang tidak memenuhi syarat tidak melebihi 0,032 mm. Untuk mengkompensasi toleransi berlebih, akurasi ulir pada pemesinan sebenarnya telah ditingkatkan menjadi 5H, dengan jumlah kompensasi 0,023 mm, yang pada dasarnya dapat memenuhi persyaratan kompensasi ulir. Untuk kasus individu akurasi benang melebihi toleransi, dapat dianggap bahwa toleransinya sangat kecil, dengan akurasi antara 6H dan 7H [4].
4 Langkah-langkah perbaikan dan validasi proses
Menyortir proses teknologi pemrosesan menunjukkan bahwa metode proses tersebut masuk akal dan layak, mengingat tingkat kualifikasi produk telah meningkat pesat. Melalui analisis istilah over toleransi, diyakini bahwa over toleransi akurasi ulir disebabkan oleh faktor detail dalam proses pemesinan. Untuk sepenuhnya menyelesaikan masalah keakuratan benang bantalan, perbaikan proses akan dilakukan pada tahapan proses pemesinan bantalan berikut ini.
1) Saat menyadap benang pada mesin sadap, spindel akan mengalami sedikit osilasi. Seiring dengan perubahan kedalaman pemrosesan, waktu pemotongan pada mulut benang menjadi relatif lama, dan akan terdapat sedikit perbedaan ukuran antara mulut dan akar. Metode penyadapan benang dari bagian belakang benang pendukung diadopsi untuk mengimbangi sedikit perubahan pada mulut dan akar selama proses pemesinan [5].
2) Meningkatkan akurasi deteksi pengukur ulir. Thread dukungan masih diproses dengan akurasi M4-5H. Saat menggunakan pengukur sumbat ulir untuk pemeriksaan, pengukur go harus disekrup sepenuhnya dan pengukur no go disekrup tidak lebih dari satu putaran.
3) Pada proses sandblasting sebelum perlakuan panas pada cangkang ruang bakar, perlu dilakukan perlindungan terhadap benang penyangga. Metode proses sebelumnya yang menggunakan sekrup M4 untuk perlindungan perlu diubah, dan sekrup pelindung khusus dengan akurasi M4-6f perlu didesain ulang. Panjang benang harus dikontrol dalam satu putaran untuk menghindari rotasi berulang dan keausan.
4) Ubah metode pembersihan. Setelah mengerjakan rakitan cangkang ruang bakar, gunakan udara bertekanan untuk membuang material berlebih di lubang berulir pada penyangga, lalu gunakan pengukur sumbat ulir M4-6H untuk memeriksanya. Jika tidak bisa lewat, bersihkan terlebih dahulu dengan sekrup M4, lalu bersihkan dengan keran M4-5H, dan periksa dengan pengukur sumbat ulir M4-6H setelah dibersihkan.
Setelah beberapa proses pengujian dan verifikasi, akurasi thread dari dukungan sepenuhnya memenuhi persyaratan akurasi produk, dan tingkat kualifikasi produk telah ditingkatkan hingga 100%, sepenuhnya menyelesaikan masalah akurasi thread dari dukungan.
5. Kesimpulan
Untuk memastikan keandalan benang penyangga yang tinggi setelah pengelasan dan perlakuan panas, langkah-langkah berikut diambil untuk mengontrol keakuratan benang.
1) Tingkatkan akurasi ulir sebanyak satu tingkat selama pemesinan dalam kondisi komponen, dan sesuaikan akurasi ulir dukungan dari M4-6H ke M4-5H.
2) Selama pemrosesan benang pendukung, diproses dari permukaan pengelasan (belakang), dan setelah perlakuan panas dan pendinginan, benang tersebut diperiksa dari depan untuk mengimbangi perbedaan dimensi antara mulut dan akar selama pemrosesan.
3) Sekrup pelindung khusus dirancang untuk proses sandblasting untuk mengurangi kompresi pada lubang berulir.
Dengan mengadopsi berbagai langkah teknologi, ketepatan pemesinan ulir telah dikontrol, dan keandalan sambungan ulir telah dinilai melalui uji penerbangan rudal. Kualitas produk stabil dan dapat diandalkan.


