


Berapa banyak metode perawatan permukaan umum yang Anda ketahui?
Perlakuan permukaan merupakan suatu metode proses pembentukan lapisan permukaan secara artifisial pada permukaan suatu bahan substrat yang mempunyai sifat mekanik, fisika, dan kimia yang berbeda dengan substrat. Tujuan perawatan permukaan adalah untuk memenuhi persyaratan ketahanan korosi, ketahanan aus, dekorasi, atau fungsi khusus lainnya dari produk. Hari ini, kami akan membagikan beberapa metode perawatan permukaan yang umum dan melihat berapa banyak yang Anda ketahui~
1, Pemolesan
Pemolesan mengacu pada proses penggunaan gaya mekanik, kimia, atau elektrokimia untuk mengurangi kekasaran permukaan suatu benda kerja, guna memperoleh permukaan yang cerah dan rata. Merupakan proses memodifikasi permukaan suatu benda kerja dengan menggunakan alat pemoles dan partikel abrasif atau media pemoles lainnya. Pemolesan tidak dapat meningkatkan ketelitian dimensi atau geometri benda kerja, melainkan bertujuan untuk memperoleh permukaan yang halus atau kilap cermin, terkadang juga digunakan untuk menghilangkan kilap (kepunahan). Biasanya roda pemoles digunakan sebagai alat pemoles. Roda pemoles umumnya dibuat dengan menumpuk beberapa lapis kanvas, kain kempa, atau kulit, dengan pelat logam melingkar dijepit di kedua sisinya. Pelek roda dilapisi dengan bahan pemoles yang dicampur secara merata dengan bahan abrasif mikro dan minyak. Selama pemolesan, roda pemoles yang berputar dengan kecepatan tinggi (dengan kecepatan keliling lebih dari 20 meter/detik) menekan benda kerja, menyebabkan bahan abrasif menggelinding dan memotong sedikit pada permukaan benda kerja, sehingga diperoleh a permukaan permesinan cerah. Kekasaran permukaan umumnya dapat mencapai Ra0.63-0.01 mikrometer; Saat menggunakan bahan pemoles matte yang tidak berminyak, permukaan yang cerah dapat dibuat kusut untuk meningkatkan penampilan. Untuk proses pemolesan yang berbeda: pemolesan kasar (proses pemolesan dasar), pemolesan menengah (proses pemesinan presisi), dan pemolesan presisi (proses pemolesan), memilih roda pemoles yang sesuai dapat mencapai efek pemolesan terbaik dan meningkatkan efisiensi pemolesan.
2, peledakan pasir
Proses pembersihan dan pengerasan permukaan substrat dengan memanfaatkan dampak aliran pasir berkecepatan tinggi. Menggunakan udara bertekanan sebagai tenaganya, sinar jet berkecepatan tinggi dibentuk untuk menyemprotkan material (pasir bijih tembaga, pasir kuarsa, pasir intan, pasir besi, pasir Hainan) dengan kecepatan tinggi ke permukaan benda kerja yang akan diolah, menyebabkan perubahan dalam penampilan atau bentuk permukaan luar benda kerja. Karena dampak dan efek pemotongan bahan abrasif pada permukaan benda kerja, permukaan benda kerja memperoleh tingkat kebersihan dan kekasaran tertentu yang berbeda, meningkatkan sifat mekanik permukaan benda kerja, Oleh karena itu, ketahanan lelah benda kerja ditingkatkan, adhesi antara itu dan lapisannya meningkat, daya tahan lapisannya diperpanjang, dan juga bermanfaat untuk perataan dan dekorasi lapisan.

III gambar kawat
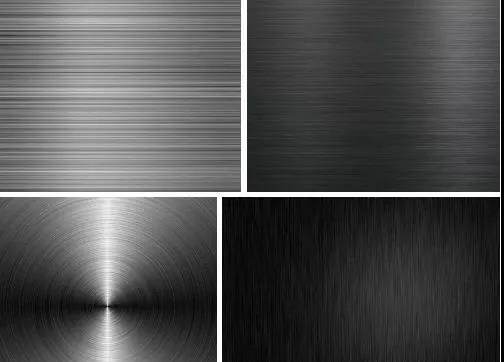
Ini adalah metode perawatan permukaan yang membentuk garis pada permukaan benda kerja dengan menggiling produk untuk mencapai efek dekoratif. Menurut pola yang berbeda setelah digambar, dapat dibagi menjadi: gambar lurus, gambar tidak beraturan, gambar riak, dan gambar spiral. Perawatan penarikan kawat permukaan adalah metode perawatan permukaan yang membentuk garis pada permukaan benda kerja dengan menggiling produk untuk mencapai efek dekoratif. Karena kemampuannya mencerminkan tekstur bahan logam, perawatan gambar kawat permukaan semakin populer dan diterapkan secara luas di kalangan pengguna.
4, Anodisasi
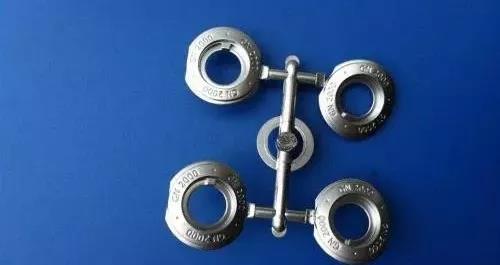
Proses oksidasi elektrolitik di mana permukaan aluminium dan paduan aluminium biasanya diubah menjadi lapisan film oksida, yang memiliki sifat pelindung, dekoratif, dan fungsi lainnya. Berdasarkan definisi tersebut, anodisasi aluminium hanya mencakup proses pembuatan film anodisasi. Menggunakan komponen logam atau paduan sebagai anoda, lapisan oksida dibentuk pada permukaannya melalui elektrolisis. Film oksida logam mengubah keadaan dan sifat permukaan, seperti pewarnaan permukaan, meningkatkan ketahanan terhadap korosi, meningkatkan ketahanan aus dan kekerasan, serta melindungi permukaan logam. Misalnya, anodisasi aluminium melibatkan penempatan aluminium dan paduannya dalam elektrolit yang sesuai (seperti asam sulfat, asam kromat, asam oksalat, dll.) sebagai anoda, dan melakukan elektrolisis dalam kondisi tertentu dan arus eksternal. Aluminium anodisasi atau paduannya teroksidasi, membentuk lapisan tipis aluminium oksida di permukaan, dengan ketebalan 5-30 mikron. Film oksida keras yang dianodisasi dapat mencapai 25-150 mikron. Aluminium anodisasi atau paduannya meningkatkan kekerasan dan ketahanan ausnya, mencapai 250-500 kilogram per milimeter persegi. Bahan ini memiliki ketahanan panas yang baik, titik leleh tinggi sebesar 2320K untuk film oksida anodisasi keras, sifat isolasi yang sangat baik, dan ketahanan terhadap tegangan tembus hingga 2000V, sehingga meningkatkan ketahanan terhadap korosi ω= 0.03 Semprotan garam NaCl tidak menimbulkan korosi selama ribuan jam. Film oksida tipis mengandung sejumlah besar mikropori, yang dapat menyerap berbagai pelumas dan cocok untuk pembuatan silinder mesin atau komponen tahan aus lainnya; Mikropori membran memiliki kapasitas adsorpsi yang kuat dan dapat diwarnai menjadi berbagai warna yang indah dan cerah. Logam non-besi atau paduannya (seperti aluminium, magnesium, dan paduannya) dapat menjalani perlakuan anodisasi, yang banyak digunakan pada suku cadang mekanis, komponen pesawat terbang dan otomotif, instrumen presisi dan peralatan radio, kebutuhan sehari-hari, dan dekorasi bangunan. Secara umum anoda terbuat dari aluminium atau paduan aluminium, sedangkan katoda terbuat dari pelat timah. Pelat aluminium dan timah ditempatkan bersama dalam larutan berair, yang mengandung asam sulfat, asam oksalat, asam kromat, dll., untuk elektrolisis untuk membentuk lapisan oksida pada permukaan pelat aluminium dan timah. Di antara asam-asam tersebut, yang paling luas adalah oksidasi anodik menggunakan asam sulfat.
aliran proses
Warna monokrom dan gradien: pemolesan/peledakan pasir/gambar → degreasing → anodisasi → netralisasi → pewarnaan → penyegelan → pengeringan
Warna ganda: ① Poles/sandblasting/gambar → degreasing → pelindung → anodisasi 1 → anodisasi 2 → penyegelan → pengeringan
② Poles/sandblasting/menggambar → degreasing → anodisasi 1 → pengukiran laser → anodisasi 2 → penyegelan → pengeringan
Karakteristik teknis
1. Meningkatkan kekuatan,
2. Terapkan warna apa saja kecuali putih.
3. Mewujudkan penyegelan bebas nikel untuk memenuhi persyaratan bebas nikel di negara-negara seperti Eropa dan Amerika Serikat.
5, Elektroforesis
Prosesnya dibagi menjadi elektroforesis anodik dan elektroforesis katodik. Jika partikel pelapis bermuatan negatif dan benda kerja merupakan anoda, partikel pelapis akan mengendapkan lapisan film pada benda kerja di bawah aksi gaya medan listrik, yang disebut elektroforesis anodik; Sebaliknya jika partikel pelapis bermuatan positif dan benda kerja adalah katoda, maka pengendapan partikel pelapis pada benda kerja disebut elektroforesis katodik.
Alur proses umum elektroforesis anodik adalah sebagai berikut: pra-perawatan benda kerja (degreasing → pencucian air panas → penghilangan karat → pencucian air dingin → fosfat → pencucian air panas → pasivasi) → elektroforesis anodik → pasca perawatan benda kerja ( pencucian air bersih → pengeringan).
1. Buang minyak. Larutan umumnya berupa larutan degreasing kimia alkali panas, dengan suhu 60 derajat (pemanasan uap) dan waktu sekitar 20 menit.
2. Pencucian air panas. Suhu 60 derajat (pemanasan uap), waktu 2 menit.
3. Rust removal. Using H2SO4 or HCl, such as hydrochloric acid rust removal solution, the total acidity of HCl should be ≥ 43 points; Free acidity>41 poin; Tambahkan 1,5% bahan pembersih; Cuci pada suhu kamar selama 10-20 menit.
4. Cuci dengan air dingin. Cuci dengan air dingin mengalir selama 1 menit.
5. Fosfatisasi. Menggunakan fosfat suhu sedang (fosfat pada suhu 60 derajat selama 10 menit), larutan fosfat dapat digunakan sebagai produk jadi yang tersedia secara komersial.
Proses di atas juga bisa diganti dengan sandblasting → pencucian air.
6. Pasifasi. Gunakan obat yang kompatibel dengan larutan fosfat (disediakan oleh produsen yang menjual larutan fosfat) dan diamkan pada suhu kamar selama 1-2 menit.
7. Elektroforesis anodik. Komposisi elektrolit: H08-1 cat elektroforesis hitam, fraksi massa kandungan padat 9% -12%, fraksi massa air suling 88% -91%. Tegangan: (70 ± 10) V; Waktu: 2-2,5 menit; Suhu cat: 15-35 derajat ; Nilai pH larutan cat: 8-8.5. Pastikan untuk mematikan daya saat benda kerja masuk atau keluar dari alur. Selama proses elektroforesis, arus secara bertahap berkurang seiring dengan mengentalnya lapisan cat.
8. Cuci dengan air bersih. Cuci dengan air dingin yang mengalir.
9. Pengeringan. Panggang dalam oven dengan suhu (165 ± 5) derajat selama 40-60 menit.

VI PVD
PVD adalah singkatan dari Physical Vapour Deposition, yang mengacu pada penggunaan teknologi pelepasan busur tegangan rendah dan arus tinggi dalam kondisi vakum. Pelepasan gas digunakan untuk menguapkan bahan target dan mengionisasi zat dan gas yang diuapkan. Efek percepatan medan listrik digunakan untuk mengendapkan zat yang menguap dan hasil reaksinya pada benda kerja. Teknologi pengendapan uap fisik memiliki proses yang sederhana, memperbaiki lingkungan, bebas polusi, mengkonsumsi lebih sedikit bahan, membentuk lapisan yang seragam dan padat, serta memiliki daya rekat yang kuat pada substrat. Teknologi ini banyak digunakan di bidang kedirgantaraan, elektronik, optik, permesinan, konstruksi, industri ringan, metalurgi, material dan bidang lainnya. Ini dapat menyiapkan lapisan film dengan karakteristik seperti ketahanan aus, ketahanan korosi, dekorasi, konduktivitas, isolasi, fotokonduktivitas, piezoelektrik, magnet, pelumasan, superkonduktivitas, dll.
7, pelapisan listrik
Elektroplating adalah proses pelapisan lapisan tipis logam atau paduan lain pada permukaan logam tertentu dengan menggunakan prinsip elektrolisis. Ini adalah proses yang menggunakan elektrolisis untuk menempelkan film logam ke permukaan logam atau komponen material lainnya, sehingga mencegah oksidasi logam (seperti karat), meningkatkan ketahanan aus, konduktivitas, reflektifitas, ketahanan korosi (seperti tembaga sulfat), dan meningkatkan estetika. Lapisan luar banyak koin juga dilapisi dengan listrik.
8, Menggores
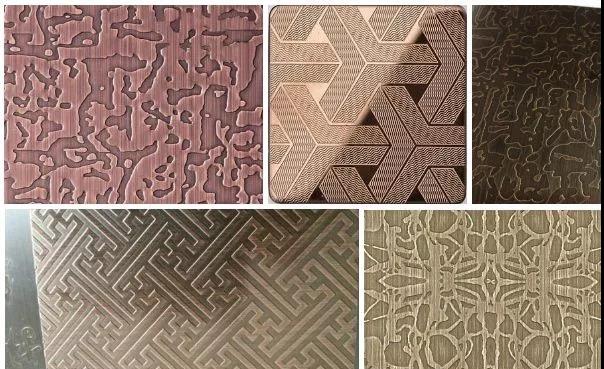
Yang biasa disebut dengan etsa, juga dikenal sebagai etsa fotokimia, mengacu pada penghilangan lapisan pelindung pada area yang akan digores setelah pembuatan dan pengembangan pelat paparan, dan kontak dengan larutan kimia selama pengetsaan untuk mencapai efek korosi disolusi, membentuk efek pembentukan cekung cembung atau berongga.
Alur proses:
Metode pemaparan: Menurut grafik, teknisi akan menentukan ukuran persiapan bahan, persiapan bahan, pembersihan bahan, pengeringan, penerapan atau pelapisan film, pengeringan, pemaparan, pengembangan, pengeringan, pengetsaan, penghilangan film, dan OK
Metode sablon: pemotongan → pembersihan pelat (baja tahan karat dan bahan logam lainnya) → sablon → etsa → delaminasi → OK
9, lapisan semprot
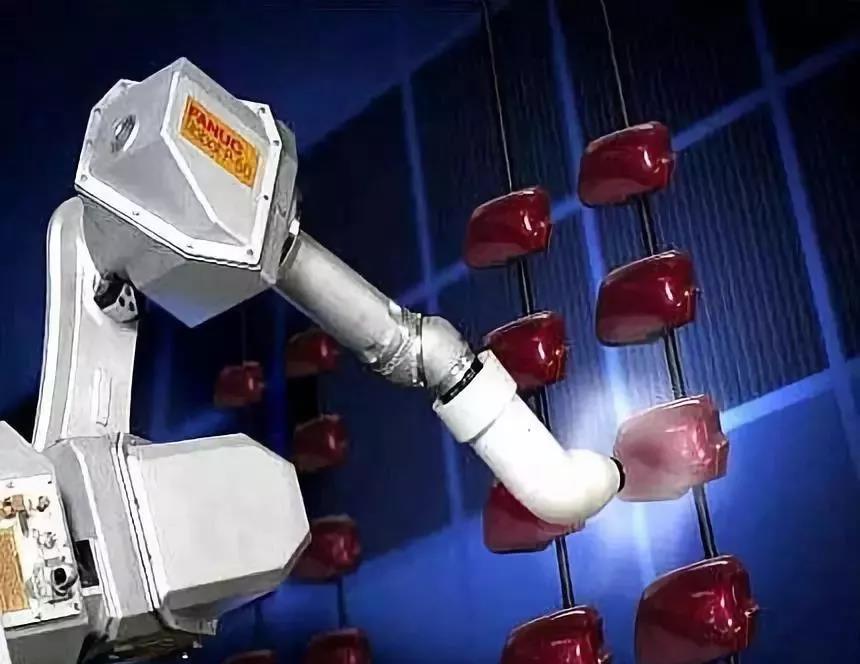
Pelapisan semprot adalah metode pelapisan yang menggunakan pistol semprot atau alat penyemprot cakram, dengan bantuan tekanan atau gaya sentrifugal, untuk membubarkan menjadi tetesan yang seragam dan halus, dan mengaplikasikannya pada permukaan benda yang dilapisi. Ini dapat dibagi menjadi penyemprotan udara, penyemprotan tanpa udara, penyemprotan elektrostatik, dan berbagai metode turunan dari bentuk penyemprotan dasar yang disebutkan di atas, seperti penyemprotan atomisasi tekanan rendah aliran tinggi, penyemprotan termal, penyemprotan otomatis, penyemprotan multi kelompok, dll. Operasi penyemprotan memiliki efisiensi produksi yang tinggi dan cocok untuk operasi manual dan produksi otomasi industri. Hal ini banyak digunakan dalam perangkat keras, plastik, furnitur, industri militer, kapal dan bidang lainnya. Ini adalah metode pelapisan yang paling umum saat ini; Operasi penyemprotan memerlukan bengkel bebas debu dengan persyaratan lingkungan berkisar antara satu juta hingga seratus tingkat. Peralatan penyemprotan tersebut meliputi pistol semprot, ruang pengecatan semprot, ruang penyediaan cat, tungku pengawetan/tungku pengering, peralatan pengangkut benda kerja penyemprotan, peralatan penghilang kabut dan pengolahan air limbah, serta peralatan pengolahan gas buang. Penyemprotan atomisasi aliran tinggi dan tekanan rendah menghasilkan tekanan atomisasi rendah dan kecepatan pancaran udara rendah. Kecepatan operasi pelapisan atomisasi yang rendah memperbaiki situasi di mana pelapisan memantul dari permukaan benda yang dilapisi. Tingkat pengecatan telah ditingkatkan dari 30% menjadi 40% dari penyemprotan udara biasa menjadi 65% hingga 85%. Semprotkan pelapis pada permukaan kulit menggunakan spray gun atau mesin semprot dengan finishing kulit ringan.
10, ukiran laser
Juga dikenal sebagai pengukiran laser atau penandaan laser, ini adalah proses perawatan permukaan yang menggunakan prinsip optik.
Menggunakan sinar laser terfokus intensitas tinggi yang dipancarkan oleh laser pada titik fokus. Efek penandaan adalah mengekspos zat dalam melalui penguapan zat permukaan, atau menyebabkan perubahan kimia dan fisik pada zat permukaan melalui energi cahaya, atau membakar habis beberapa zat melalui energi cahaya dan "mengukirnya", atau membakar beberapa zat melalui energi cahaya dan menampilkan grafik dan teks terukir yang diinginkan.


