


Bagaimana cara mengatasi deformasi? Keterampilan untuk memutar bagian berdinding tipis dengan CNC
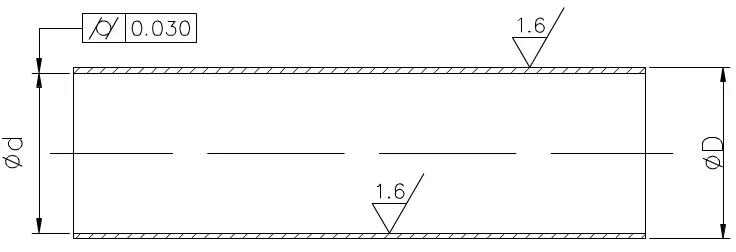
Selama proses pemotongan, struktur berdinding tipis rentan terhadap deformasi akibat aksi gaya pemotongan, sehingga menghasilkan tampilan struktur berbentuk elips atau pinggang dengan bagian tengah kecil dan ujung besar. Selain itu, karena pembuangan panas yang buruk selama pemrosesan, selongsong berdinding tipis rentan terhadap deformasi termal, sehingga sulit untuk memastikan kualitas pemesinan komponen. Bagian-bagian yang ditunjukkan pada gambar tidak hanya tidak nyaman untuk dijepit, tetapi juga sulit untuk diproses di area pemrosesan. Penting untuk merancang selongsong berdinding tipis khusus dan poros pelindung.
Analisis proses
Sesuai dengan persyaratan teknis yang diberikan dalam gambar, benda kerja diproses menggunakan pipa baja seamless, dan kekasaran permukaan lubang bagian dalam dan dinding luar adalah Ra1,6 μm. Hal ini dapat dicapai dengan memutar, tetapi silindris lubang bagian dalam adalah 0.03mm, yang merupakan persyaratan tinggi untuk bagian berdinding tipis. Dalam produksi massal, rute prosesnya kira-kira sebagai berikut: pemotongan - perlakuan panas - permukaan ujung mobil - lingkaran luar mobil - lubang dalam mobil - pemeriksaan kualitas.
Proses "pemrosesan lubang dalam" adalah kunci pengendalian kualitas. Sulit untuk memastikan silinder berukuran 0.03mm dalam hal pemotongan lubang bagian dalam, kecuali lingkaran luar dan casing berdinding tipis.
Teknologi Utama Lubang Kendaraan
Teknologi utama pembubutan lubang adalah untuk mengatasi masalah kekakuan dan pelepasan serpihan pada alat pembubut lubang bagian dalam. Untuk meningkatkan kekakuan alat pemutar lubang bagian dalam, langkah-langkah berikut harus diambil:
(1) Usahakan untuk menambah luas penampang dudukan perkakas sebanyak mungkin. Biasanya ujung alat pemutar lubang bagian dalam terletak di atas dudukan pahat, sehingga luas penampang dudukan pahat kurang dari 1/4 luas penampang lubang, seperti terlihat pada gambar kiri. Jika ujung alat pemutar lubang bagian dalam terletak di garis tengah dudukan pahat, luas penampang dudukan pahat di dalam lubang dapat ditingkatkan secara signifikan, seperti terlihat pada gambar di sebelah kanan.
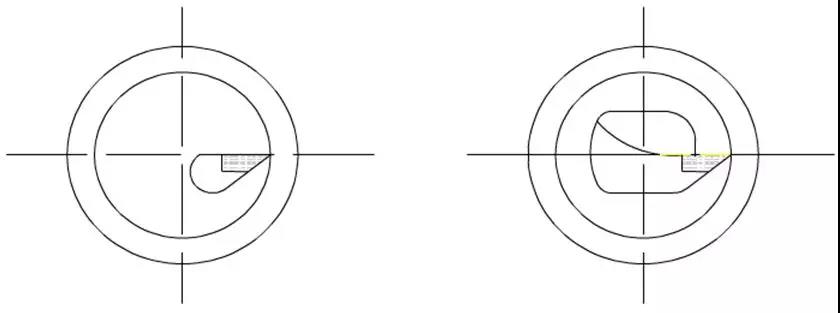
(2) Panjang perpanjangan dudukan pahat harus sepanjang mungkin 5-8mm lebih panjang dari panjang benda kerja untuk meningkatkan kekakuan dudukan pahat putar dan mengurangi getaran selama proses pemotongan.
Selesaikan masalah penghapusan chip
Kendali utamanya adalah arah aliran pemotongan, dan pahat pembubut kasar mengharuskan chip mengalir menuju permukaan yang akan dikerjakan (chip depan). Oleh karena itu, digunakan alat pemutar lubang dalam dengan sudut kemiringan tepi positif, seperti terlihat pada gambar berikut.

Saat memutar secara presisi, chip harus mengalir ke arah tengah barisan depan chip (penghapusan chip dari tengah lubang). Oleh karena itu, saat menggiling alat, perhatian harus diberikan pada arah penggilingan ujung tombak, dan metode pelepasan serpihan harus diarahkan ke depan sepanjang busur miring. Seperti yang ditunjukkan pada gambar di bawah, YA6 digunakan sebagai paduan untuk perkakas bubut presisi. Saat ini tipe M memiliki kekuatan lentur yang baik, ketahanan aus, ketangguhan benturan, serta ketahanan terhadap adhesi dan temperatur dengan baja.
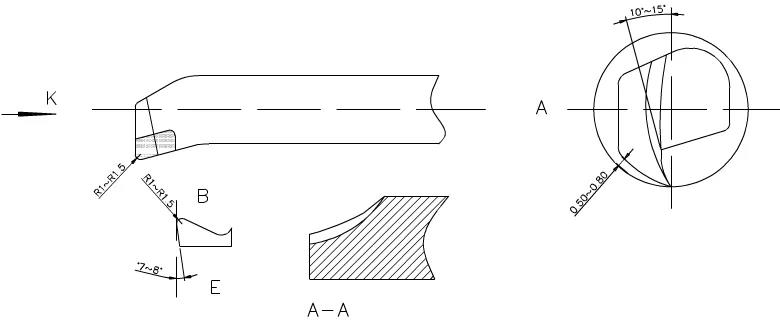
Saat menggiling, sudut depan dibulatkan menjadi sudut busur lingkaran sebesar 10 derajat -15 derajat , dan sudut belakang dibulatkan hingga jarak 0.5-0. 8mm dari dinding sesuai dengan busur pemesinan (garis bawah pahat berbentuk busur searah jarum jam). Sudut tepi potong pada arah k adalah § 0.5-1, dan tepi yang dipoles sepanjang titik B tepi chip adalah R1-R1.5. Sangat cocok untuk menggiling sudut belakang sekunder hingga 7 derajat -8 derajat, dan titik AA pada tepi bagian dalam E dibulatkan untuk menghilangkan serpihan ke arah luar.
Metode pemrosesan
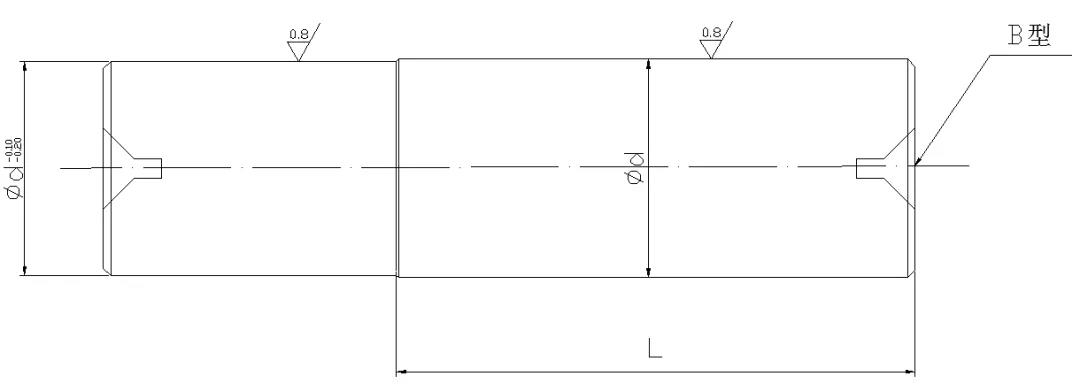
(1) Poros pelindung harus dibuat sebelum diproses. Tujuan utama pelindung poros adalah untuk menutup lubang bagian dalam selongsong berdinding tipis dengan ukuran aslinya, memasangnya dengan ujung depan dan belakang untuk memproses lingkaran luar tanpa deformasi, dan menjaga kualitas dan keakuratan pemrosesan lingkaran luar. Jadi, pemrosesan poros pelindung merupakan langkah penting dalam proses pemrosesan casing berdinding tipis.
45 # baja bulat struktural karbon yang digunakan untuk memproses blanko pelindung poros; Bagian ujung mobil dilengkapi lubang atas berbentuk B di kedua ujungnya, dengan lingkaran luar kasar dan margin 1mm. Setelah perlakuan panas, temper, pembentukan, dan pemesinan presisi, sisakan margin sebesar 0,2 mm untuk penggilingan. Panaskan kembali permukaan yang hancur dengan kekerasan HRC50, lalu giling menggunakan penggiling silinder eksternal seperti yang ditunjukkan pada gambar berikut. Akurasinya memenuhi persyaratan dan akan digunakan setelah selesai.
(2) Untuk memastikan bahwa benda kerja dapat diproses sekaligus, posisi penjepitan dan kelonggaran pemotongan harus dibiarkan pada benda kerja tersebut.
(3) Pertama, panaskan embrio kasar dan sesuaikan dengan kekerasan HRC28-30 (dalam rentang kemampuan mesin).
(4) Alat pemutar mengadopsi C620. Pertama, ujung depan dipasang pada posisi kerucut spindel. Untuk mencegah deformasi benda kerja saat menjepit selongsong berdinding tipis, ditambahkan selongsong tebal loop terbuka, seperti yang ditunjukkan pada gambar berikut.
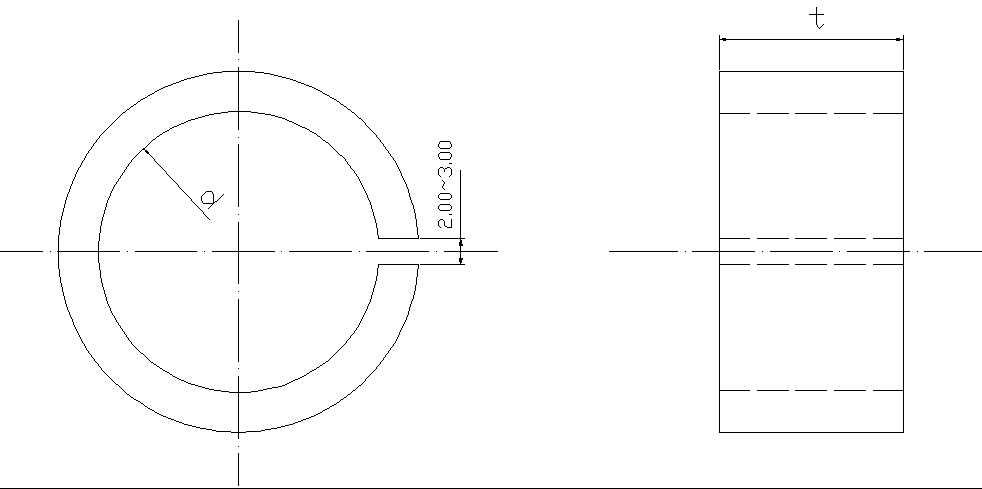
Untuk mempertahankan produksi massal, salah satu ujung lingkaran luar casing berdinding tipis diproses menjadi ukuran seragam d, dan penggaris t dijepit secara aksial. Casing berdinding tipis tersebut dikompres untuk meningkatkan kualitas lubang bagian dalam mobil dan menjaga ukurannya. Mengingat timbulnya panas pemotongan, sulit untuk memahami ukuran pemuaian benda kerja. Cairan pemotongan yang cukup perlu dituangkan untuk mengurangi deformasi termal benda kerja.
(5) Gunakan chuck tiga rahang tengah otomatis untuk menjepit benda kerja dengan kuat, memutar permukaan ujungnya, dan memutar lingkaran dalam secara kasar. Sisakan margin sebesar 0.1-0.2mm untuk pembubutan presisi, dan gantilah dengan alat pemutar presisi untuk mengolah margin pemotongan yang diperlukan guna memenuhi persyaratan kesesuaian dan kekasaran poros pelindung yang berlebihan. Lepas alat pemutar lubang bagian dalam, masukkan poros pelindung ke ujung depan, jepit dengan ujung dudukan ekor sesuai kebutuhan panjangnya, ganti alat pemutar lingkaran luar untuk memutar lingkaran luar secara kasar, lalu putar halus hingga memenuhi persyaratan gambar. Setelah lolos pemeriksaan, gunakan pisau pemotong untuk memotong sesuai ukuran panjang yang dibutuhkan. Agar sayatan benda kerja menjadi rata ketika patah, ujung tombak harus digiling secara miring agar permukaan ujung benda kerja menjadi rata; Bagian poros pelindung yang digerinda kecil-kecil adalah dengan memotong dan menyisakan celah. Poros pelindung digiling kecil untuk mengurangi deformasi benda kerja, mencegah getaran, dan mencegah jatuh dan benturan selama pemotongan.
Kesimpulan
Metode pemrosesan casing berdinding tipis di atas telah memecahkan masalah deformasi atau kesalahan dimensi dan bentuk yang tidak memenuhi persyaratan. Praktek telah membuktikan bahwa efisiensi pemrosesan tinggi, mudah dioperasikan, dan cocok untuk memproses bagian berdinding tipis yang lebih panjang. Dimensinya mudah dikendalikan, dan penyelesaian sekunder tercapai. Produksi batch juga lebih praktis.


