


Berapa banyak yang Anda ketahui tentang mesin bor dan lubang bor?
Sebagai alat yang paling umum dalam pemesinan lubang, mata bor banyak digunakan dalam bidang manufaktur mekanis, terutama untuk pemesinan lubang pada perangkat pendingin, pelat tabung pada peralatan pembangkit listrik, dan pembangkit uap. Penerapannya sangat luas dan penting.
1, Karakteristik pengeboran
Mata bor biasanya memiliki dua ujung potong utama, dan selama pemesinan, mata bor melakukan pemotongan sambil berputar. Sudut depan mata bor bertambah dari sumbu tengah ke tepi luar, dan kecepatan potong mata bor meningkat saat mendekati lingkaran luar. Kecepatan potong ke arah tengah berkurang, dan kecepatan potong pada pusat putaran mata bor adalah nol. Tepi lateral mata bor terletak di dekat sumbu tengah rotasi, dengan sudut sub rake lebih besar dan tidak ada ruang chip. Kecepatan potongnya rendah, menghasilkan resistensi aksial yang signifikan. Jika ujung tombak dari bilah melintang digerinda ke tipe A atau C di DIN1414, dan ujung tombak di dekat sumbu tengah memiliki sudut rake positif, hal ini dapat mengurangi ketahanan pemotongan dan meningkatkan kinerja pemotongan secara signifikan.
Menurut perbedaan bentuk, bahan, struktur dan fungsi benda kerja, bor dapat dibagi menjadi beberapa jenis, seperti bor baja kecepatan tinggi (bor Fried Dough Twists, bor kelompok, bor datar), bor karbida integral, bor lubang dangkal yang dapat diindeks. , bor lubang dalam, bor bersarang, dan bor kepala yang dapat diganti.
2, Pemecahan chip dan penghapusan chip
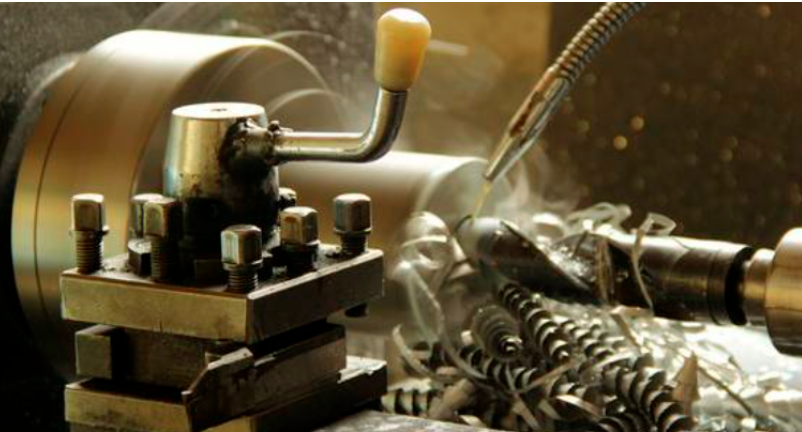
Pemotongan mata bor dilakukan pada lubang yang sempit, dan serpihan harus dikeluarkan melalui alur pemotongan mata bor. Oleh karena itu, bentuk serpihan mempunyai pengaruh yang signifikan terhadap kinerja pemotongan mata bor. Bentuk chip yang umum termasuk chip serpihan, chip tubular, chip jarum, chip spiral berbentuk kerucut, chip pita, chip berbentuk kipas, chip bubuk, dll.
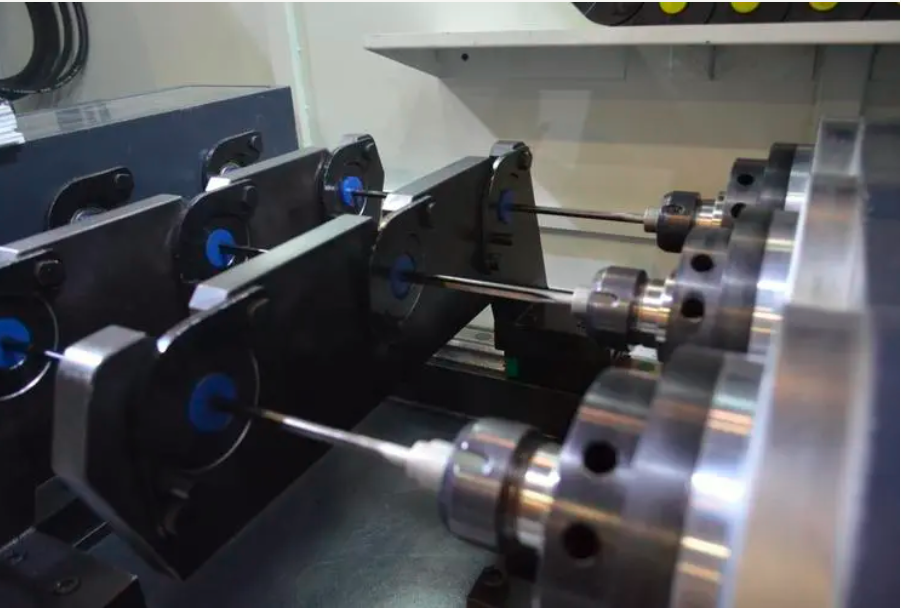
Kunci Pemrosesan Pengeboran - Kontrol Chip
Jika bentuk chip tidak sesuai, masalah berikut akan terjadi:
① Keripik halus menghalangi alur tepi tajam, mempengaruhi akurasi pengeboran, mengurangi umur mata bor, dan bahkan menyebabkan mata bor pecah (seperti serpihan tepung, serpihan berbentuk kipas, dll.);
② Keripik panjang menjerat mata bor, menghambat pengoperasian, menyebabkan mata bor pecah atau menghalangi masuknya cairan pemotongan ke dalam lubang (seperti serpihan spiral, serpihan strip, dll.).
Cara mengatasi masalah bentuk chip yang tidak sesuai:
① Metode seperti meningkatkan laju pengumpanan, pengumpanan terputus-putus, menggiling tepi lateral, dan memasang pemutus chip dapat digunakan secara terpisah atau dalam kombinasi untuk meningkatkan efisiensi pemecahan dan pelepasan chip, dan menghilangkan masalah yang disebabkan oleh chip.
② Bor pemecah chip profesional dapat digunakan untuk mengebor lubang. Misalnya, menambahkan pisau pemecah serpihan yang dirancang ke alur mata bor akan memecah serpihan menjadi lebih mudah untuk menghilangkan serpihan. Puing-puing dibuang dengan lancar di sepanjang parit tanpa ada penyumbatan di dalam parit. Oleh karena itu, bor pemecah serpihan baru ini menghasilkan efek pemotongan yang jauh lebih halus dibandingkan mata bor tradisional.
Pada saat yang sama, pengarsipan besi yang pendek dan terfragmentasi memudahkan cairan pendingin mengalir ke ujung bor, sehingga semakin meningkatkan efek pembuangan panas dan kinerja pemotongan selama proses pemesinan. Dan karena ujung tombak chip yang baru ditambahkan menembus seluruh alur mata bor, bentuk dan fungsinya masih dapat dipertahankan setelah beberapa putaran penggilingan. Selain peningkatan fungsional di atas, perlu disebutkan bahwa desain ini meningkatkan kekakuan badan bor dan secara signifikan meningkatkan jumlah lubang bor yang dibor sebelum penggilingan tunggal.
3, Akurasi pengeboran
Keakuratan lubang terutama terdiri dari faktor-faktor seperti ukuran bukaan, keakuratan posisi, koaksialitas, kebulatan, kekasaran permukaan, dan gerinda lubang.
Faktor-faktor yang mempengaruhi keakuratan lubang mesin selama proses pengeboran:
① Akurasi penjepitan dan kondisi pemotongan mata bor, seperti dudukan pahat, kecepatan potong, laju pengumpanan, cairan pemotongan, dll;
② Ukuran dan bentuk bor, seperti panjang bor, bentuk bilah, bentuk inti bor, dll;
③ Bentuk benda kerja, seperti bentuk sisi lubang, bentuk lubang, ketebalan, dan status penjepitan.
Mesin bor presisi, silakan hubungi: 15910974236
1. Memperluas lubang
Lubang yang melebar disebabkan oleh berayunnya mata bor selama pemrosesan. Ayunan dudukan pahat mempunyai pengaruh yang signifikan terhadap bukaan dan keakuratan posisi lubang. Oleh karena itu, bila dudukan perkakas sudah sangat aus, dudukan perkakas yang baru harus diganti tepat waktu. Saat mengebor lubang kecil, sulit untuk mengukur dan mengatur ayunan, jadi yang terbaik adalah menggunakan mata bor berdiameter kecil dengan gagang kasar dengan koaksialitas yang baik antara bilah dan gagang. Saat menggunakan mata bor regrinding untuk pemesinan, alasan penurunan akurasi lubang sering kali disebabkan oleh bentuk asimetris di belakangnya. Mengontrol perbedaan ketinggian ujung tombak dapat secara efektif menekan perluasan pemotongan lubang.
2. Kebulatan lubang
Akibat getaran mata bor, bentuk lubang yang dibor mudah berbentuk poligonal, dan terdapat pola seperti garis ganda pada dinding lubang. Lubang poligonal yang umum sebagian besar berbentuk segitiga atau segi lima. Alasan terbentuknya lubang segitiga adalah karena mata bor memiliki dua pusat putaran selama pengeboran, yang bergetar dengan frekuensi interval 600. Alasan utama terjadinya getaran adalah ketahanan pemotongan yang tidak seimbang. Ketika mata bor berputar satu putaran, karena buruknya kebulatan lubang yang diproses, hambatan menjadi tidak seimbang selama putaran pemotongan kedua. Getaran sebelumnya berulang, namun fase getarannya mempunyai penyimpangan tertentu sehingga menimbulkan munculnya pola garis ganda pada dinding lubang. Ketika kedalaman pengeboran mencapai tingkat tertentu, gesekan antara tepi mata bor dan dinding lubang meningkat, getaran melemah, involute menghilang, dan kebulatan meningkat. Bentuk lubang jenis ini tampak berbentuk corong jika dilihat dari penampang memanjang. Untuk alasan yang sama, lubang pentagonal dan heptagonal juga dapat muncul selama pemotongan. Untuk menghilangkan fenomena ini, selain mengendalikan faktor-faktor seperti getaran chuck, perbedaan ketinggian ujung tombak, asimetri bentuk punggung dan bilah, tindakan seperti meningkatkan kekakuan mata bor, meningkatkan laju umpan per putaran, mengurangi sudut belakang, dan menggerinda tepi lateral harus dilakukan. juga diambil.
3. Pengeboran pada permukaan miring dan melengkung
Jika permukaan pemotongan atau pengeboran melalui permukaan mata bor miring, melengkung, atau berundak, keakuratan posisinya menjadi buruk. Karena pemotongan mata bor satu sisi secara radial pada saat ini, umur pahat berkurang.
Untuk meningkatkan akurasi penentuan posisi, langkah-langkah berikut dapat diambil:
1. Bor lubang tengah terlebih dahulu;
2. Gunakan penggilingan akhir untuk menggiling dudukan lubang;
3. Pilih mata bor dengan penetrasi dan kekakuan yang baik;
4. Kurangi laju pemberian pakan.
4. Perawatan duri
Selama pengeboran, gerinda dapat muncul di saluran masuk dan keluar lubang, terutama saat mengolah bahan dan pelat tipis dengan ketangguhan tinggi. Penyebabnya adalah pada saat mata bor hendak mengebor, material yang sedang diproses mengalami deformasi plastis. Pada saat ini, bagian segitiga yang seharusnya dipotong oleh tepi dekat tepi luar mata bor berubah bentuk dan ditekuk ke luar di bawah aksi gaya potong aksial, dan selanjutnya melengkung di bawah aksi talang tepi luar dan tepi tepi. permukaan mata bor, membentuk ikal atau gerinda.
4, Kondisi pemrosesan untuk pengeboran
Katalog umum produk mata bor mencakup "Tabel Referensi Parameter Pemotongan Dasar" yang disusun menurut bahan pemrosesan. Pengguna dapat merujuk pada parameter pemotongan yang disediakan untuk memilih kondisi pemotongan untuk proses pengeboran. Apakah pemilihan kondisi pemotongan sudah tepat harus ditentukan melalui pemotongan percobaan, berdasarkan faktor-faktor seperti akurasi pemesinan, efisiensi pemesinan, dan umur bor.
1. Umur bor dan efisiensi pemesinan
Dengan alasan memenuhi persyaratan teknis benda kerja yang sedang diproses, penggunaan mata bor yang tepat harus diukur secara komprehensif berdasarkan masa pakai mata bor dan efisiensi pemrosesan. Indeks evaluasi masa pakai mata bor dapat memilih jarak pemotongan; Indeks evaluasi efisiensi pemesinan dapat dipilih sebagai laju pengumpanan. Untuk mata bor baja berkecepatan tinggi, masa pakai mata bor sangat dipengaruhi oleh kecepatan putaran, dan tidak terlalu terpengaruh oleh laju umpan per putaran. Oleh karena itu, meningkatkan laju pengumpanan per putaran dapat meningkatkan efisiensi pemesinan sekaligus memastikan masa pakai mata bor lebih lama. Namun perlu diperhatikan bahwa jika laju pengumpanan per putaran terlalu besar, chip akan menebal sehingga menyebabkan kesulitan dalam pemecahan chip. Oleh karena itu, perlu ditentukan kisaran laju pemakanan per putaran yang dapat dengan lancar memecahkan serpihan melalui pemotongan percobaan. Untuk mata bor paduan keras, terdapat talang yang signifikan pada arah penggaruk negatif pada ujung tombak, dan rentang opsional laju umpan per putaran lebih kecil dibandingkan mata bor baja kecepatan tinggi. Jika laju umpan per putaran melebihi kisaran ini selama pemesinan, hal ini akan mengurangi masa pakai mata bor. Karena ketahanan panas yang lebih tinggi pada mata bor paduan keras dibandingkan dengan mata bor baja kecepatan tinggi, dampak kecepatan putaran pada umur mata bor menjadi minimal. Oleh karena itu, peningkatan kecepatan putaran dapat digunakan untuk meningkatkan efisiensi pemesinan mata bor paduan keras sekaligus memastikan masa pakai mata bor.
2. Penggunaan cairan pemotongan yang wajar
Pemotongan mata bor dilakukan pada lubang yang sempit, sehingga jenis dan metode injeksi cairan pemotongan mempunyai pengaruh yang signifikan terhadap umur mata bor dan keakuratan pemesinan lubang. Cairan pemotongan dapat dibagi menjadi dua kategori: larut dalam air dan tidak larut dalam air. Cairan pemotongan yang tidak larut dalam air memiliki ketahanan pelumasan, pembasahan, dan perekat yang baik, serta sifat anti karat. Cairan pemotongan yang larut dalam air memiliki sifat pendinginan yang baik, tidak berasap, dan tidak mudah terbakar. Karena pertimbangan perlindungan lingkungan, cairan pemotongan yang larut dalam air telah banyak digunakan dalam beberapa tahun terakhir. Namun, jika rasio pengenceran cairan pemotongan yang larut dalam air tidak tepat atau cairan pemotongan menurun, hal ini akan sangat memperpendek masa pakai alat, sehingga perhatian harus diberikan selama penggunaan. Terlepas dari apakah itu cairan pemotongan yang larut dalam air atau tidak, penting untuk memastikan bahwa cairan pemotongan mencapai titik pemotongan sepenuhnya selama digunakan. Pada saat yang sama, laju aliran, tekanan, jumlah nozel, dan metode pendinginan (pendinginan internal atau eksternal) dari cairan pemotongan harus dikontrol dengan ketat.
5, Mengasah kembali mata bor
Mata bor menyesali diskriminasi
Kriteria diskriminasi untuk penggilingan ulang mata bor adalah:
1. Kenakan sejumlah ujung tajam, tepi horizontal, dan tepi dengan tepi;
2. Akurasi dimensi dan kekasaran permukaan lubang yang diproses;
3. Warna dan bentuk keripik;
4. Resistensi pemotongan (nilai tidak langsung seperti arus spindel, kebisingan, getaran, dll.);
5. Kuantitas pemrosesan, dll.
Dalam penggunaan sebenarnya, kriteria diskriminasi yang akurat dan sesuai harus ditentukan dari indikator-indikator di atas berdasarkan keadaan tertentu. Saat menggunakan keausan sebagai kriteria diskriminasi, periode penggilingan ulang yang paling ekonomis dan optimal harus diidentifikasi. Karena bagian penggilingan utama adalah bagian belakang kepala dan tepi melintang, jika mata bor terlalu banyak aus, bilahnya lebih aus dan jumlah penggilingannya banyak, maka frekuensi penggerindaan ulang akan berkurang (layanan total masa pakai pahat=masa pakai pahat setelah penggerindaan ulang) × Frekuensi penggerindaan ulang sebenarnya akan memperpendek masa pakai total mata bor; Saat menggunakan keakuratan dimensi lubang yang diproses sebagai standar diskriminasi, kolom atau pengukur batas harus digunakan untuk memeriksa jumlah pemotongan dan pemuaian, ketidaklurusan, dll. pada lubang. Setelah nilai kendali terlampaui, harus segera diasah kembali; Saat menggunakan ketahanan pemotongan sebagai kriteria diskriminasi, metode seperti pematian otomatis segera setelah melebihi nilai batas yang ditetapkan (seperti arus spindel) dapat digunakan; Saat menggunakan manajemen batas kuantitas pemrosesan, konten diskriminasi di atas harus dipertimbangkan secara komprehensif dan standar diskriminasi harus ditetapkan.
Metode penggilingan mata bor
Saat menggiling ulang mata bor, yang terbaik adalah menggunakan mesin gerinda mata bor khusus atau mesin gerinda perkakas universal, yang sangat penting untuk memastikan masa pakai dan keakuratan pemesinan mata bor. Jika bentuk pengeboran asli dalam kondisi baik, maka dapat digradasi ulang sesuai dengan bentuk pengeboran asli; Jika terdapat cacat pada bentuk bor asli, maka bentuk selanjutnya dapat diperbaiki sesuai dengan tujuan penggunaan dan tepi lateral dapat dipoles.
Saat menggiling, perhatian harus diberikan pada hal-hal berikut:
1. Mencegah panas berlebih dan menghindari pengurangan kekerasan mata bor;
2. Segala kerusakan pada mata bor, terutama pada bagian tepi mata pisau, harus dihilangkan seluruhnya;
3. Pola pengeboran harus simetris;
4. Selama penggilingan pisau, berhati-hatilah agar tidak merusak tepi pisau dan menghilangkan gerinda setelah penggilingan;
5. Untuk mata bor paduan keras, bentuk gerinda memiliki pengaruh yang signifikan terhadap kinerja mata bor. Bentuk bor di pabrik merupakan bentuk bor terbaik yang diperoleh melalui desain ilmiah dan pengujian berulang kali. Oleh karena itu, ketika melakukan penggilingan ulang, bentuk bilah asli secara umum harus dipertahankan.


