Apa saja persyaratan alat pemotong dan pemegang alat dalam penggilingan kecepatan tinggi?
Pemotongan berkecepatan tinggi (HSM) adalah teknologi penting yang banyak digunakan dalam teknologi penggilingan modern. Dengan menerapkan teknologi penggilingan HSM, berbagai material lunak dan keras tidak hanya dapat digiling, tetapi akurasi benda kerja yang sangat baik juga dapat dicapai. Artikel ini memperkenalkan persyaratan HSM untuk alat pemotong dan pemegang alat.
1, persyaratan HSM untuk alat pemotong
1. Bentuk geometris
Getaran pahat secara langsung mempengaruhi kualitas permukaan yang diperoleh selama pemesinan. Oleh karena itu, sangat penting untuk menjaga gaya pemotongan yang seragam pada pahat selama pemesinan presisi HSM untuk menghindari getaran pahat.
Pengaruh karakteristik geometri alat potong yang berdekatan terhadap gaya potong:
1) Konsentrisitas yang baik kondusif untuk pemerataan beban pada ujung tombak;
2) Tumpang tindih tepi tajam yang lebih besar bermanfaat untuk memperoleh karakteristik gaya potong yang seragam (sudut heliks yang lebih besar dan jumlah alur);
3) Panjang pemotongan yang pendek bermanfaat untuk memperoleh kekakuan yang lebih baik (relatif terhadap dinding curam perkakas mesin, diameter poros sedikit berkurang);
4) Keadaan penampang inti adalah yang terbaik, dan konsentrasi tegangan pada alur adalah yang terkecil.
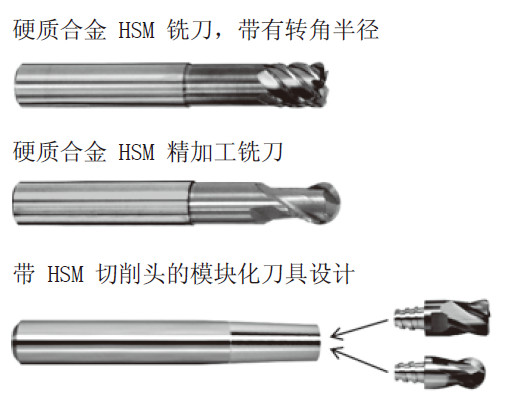
HSM dapat digunakan untuk memproses material berkekuatan tinggi, yang berarti ketahanan terhadap deformasi meningkat seiring dengan meningkatnya kekerasan material yang akan diproses. Peningkatan beban pada cutting edge memerlukan desain bentuk geometris cutting edge yang stabil. Namun, dalam kondisi pemotongan kecepatan tinggi, lebih banyak panas gesekan akan dihasilkan di area bebas permukaan benda kerja, yang berarti sudut jarak bebas pahat harus dikurangi. Oleh karena itu, peningkatan stabilitas ujung tombak hanya dapat dicapai dengan mengurangi sudut kemiringan. Dalam kasus di mana material sangat keras dan material perkakas rapuh, hal ini bahkan dapat mengakibatkan sudut negatif.
Jari-jari yang sama persis digiling di ujung ujung tombak untuk menghindari mencapai keadaan panas membara atau patahan lokal pada ujung tombak ketika dipanaskan secara tiba-tiba.
Jika presisi tinggi diperlukan untuk bentuk benda kerja yang akan diproses, radius bola dari alat pemesinan presisi yang digunakan berdampak langsung pada keakuratan bentuk benda kerja yang akan diproses. Oleh karena itu, sebagai kondisi dasar, sangat penting untuk menggunakan perkakas dengan toleransi radius yang sangat ketat (dalam rentang mikrometer) dalam proses pemesinan presisi pada komponen yang sangat presisi.
2. Bahan dan pelapis
Bahan perkakas harus lebih keras dibandingkan bahan yang akan diolah. Semakin besar perbedaan kekerasan antara material benda kerja dan material pahat, maka semakin kecil keausan pahat, dan semakin lama masa pakai pahat. Karena suhu setempat sangat tinggi, maka perlu dipastikan juga bahwa bahan alat tersebut memiliki sifat antioksidan.
Fluktuasi beban termal yang besar dan persyaratan ketahanan oksidasi bahan perkakas pada akhirnya memerlukan pelapisan pada badan perkakas tungsten karbida berbutir halus.
Sistem pelapisan yang telah dicoba dan diuji, seperti TiN, TiCN, dan TiAlCN, dengan cepat mencapai batasnya dalam pemrosesan HSM. Oleh karena itu, sistem pelapisan multikomponen telah dikembangkan, yang didasarkan pada aluminium nitrida tinggi dan dikombinasikan dengan elemen lain seperti yttrium, vanadium, atau tantalum. Dengan menggunakan struktur lapisan nano, CBN, dan PKD, kinerja yang lebih tinggi juga dapat dicapai.
2, persyaratan HSM untuk pemegang alat
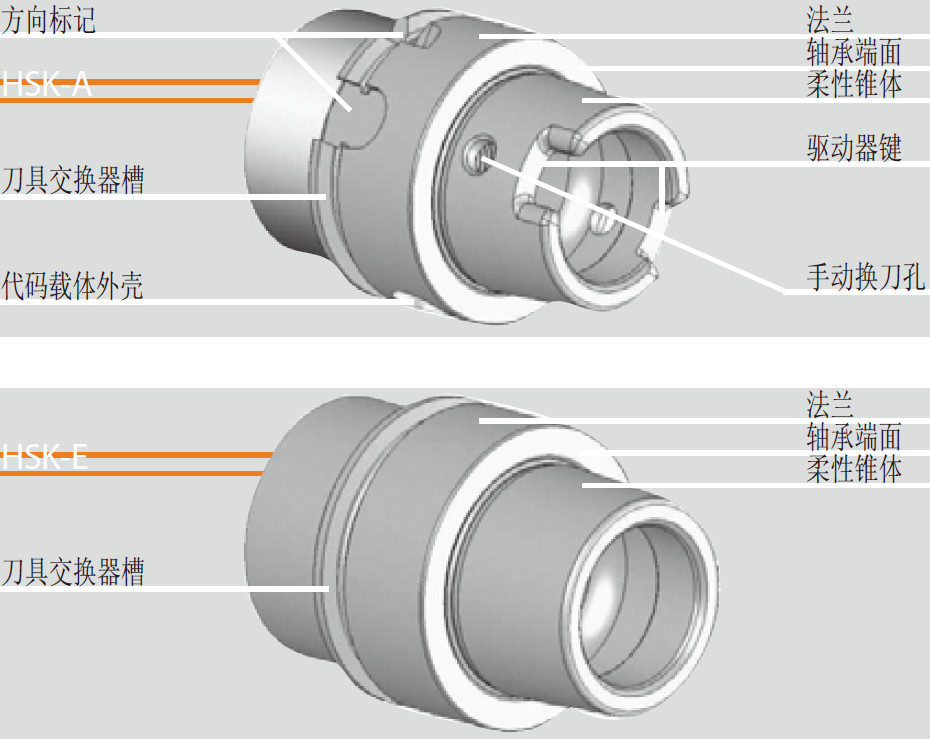
Karena kecepatan spindel tinggi yang diperlukan dalam pemesinan HSM, yang terbaik adalah menggunakan sistem pemegang alat HSK-A dan HSK-E. Karena pemasangan flensa dudukan pisau pada kepala spindel, dudukan pisau mempunyai dukungan mekanis yang jelas pada arah Z, sehingga tidak akan terseret ke dalam spindel karena peningkatan gaya sentrifugal pada kecepatan yang lebih tinggi.
Kesalahan mendasar mungkin terjadi selama tahap persiapan pemrosesan, sehingga tidak mungkin mencapai getaran kecil dan pengendalian proses yang aman. Untuk mencapai pemesinan HSM yang stabil, sangat penting untuk menyeimbangkan alat dan perangkat pemegang alat sesuai dengan kebutuhan dan memeriksa koaksialitasnya. Perlu juga diperhatikan batas kecepatan rotasi terkait massa yang tidak seimbang.
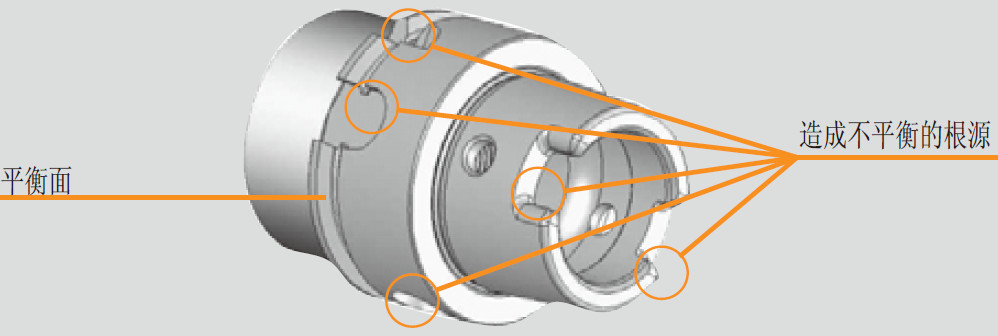
Sistem perputaran alat yang tidak seimbang atau tidak konsentris akan mengakibatkan:
1) Kualitas permukaan sangat buruk
2) Umur alat sangat rendah
3) Stabilitas dan keamanan pemrosesan yang buruk
4) Kemungkinan kerusakan pada spindel milling
Ketidakseimbangan dan penyimpangan dari konsentrisitas ideal yang disebabkan oleh perubahan mendadak selama pemrosesan ditunjukkan dengan jelas pada diagram skema di bawah ini:
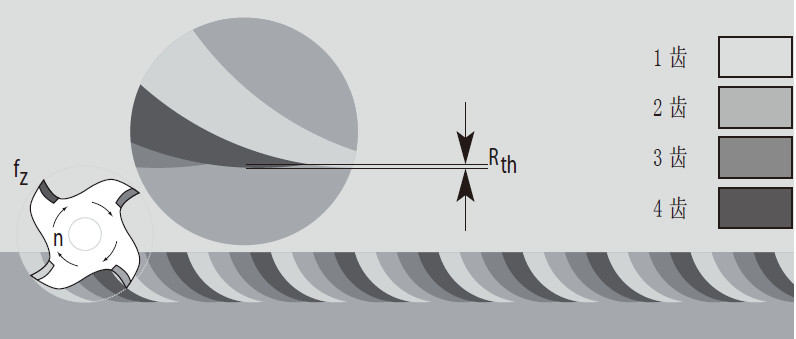
Tidak ada penyimpangan dibandingkan konsentrisitas sempurna: kekasaran teoretis lebih kecil
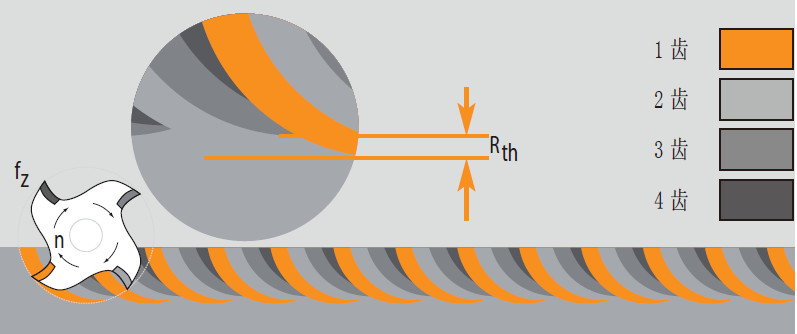
Penyimpangan dari konsentrisitas sempurna: kekasaran teoretis yang lebih besar
Massa yang seimbang mempunyai dampak yang signifikan terhadap kinerja dinamis seluruh sistem berputar.
Ketidakseimbangan setara dengan memutar benda eksentrik. Benda eksentrik ini dapat menimbulkan gaya sentrifugal yang bertambah seiring dengan nilai kuadrat kecepatan putarannya. Artinya gaya sentrifugal akibat ketidakseimbangan yang sama pada spindel dengan kecepatan 42000 rpm adalah 441 kali lipat dari spindel dengan kecepatan 2000 rpm (212=441). Oleh karena itu, ketidakseimbangan perangkat pemegang pahat dalam pemesinan berkecepatan tinggi memiliki konsekuensi yang sangat merugikan.
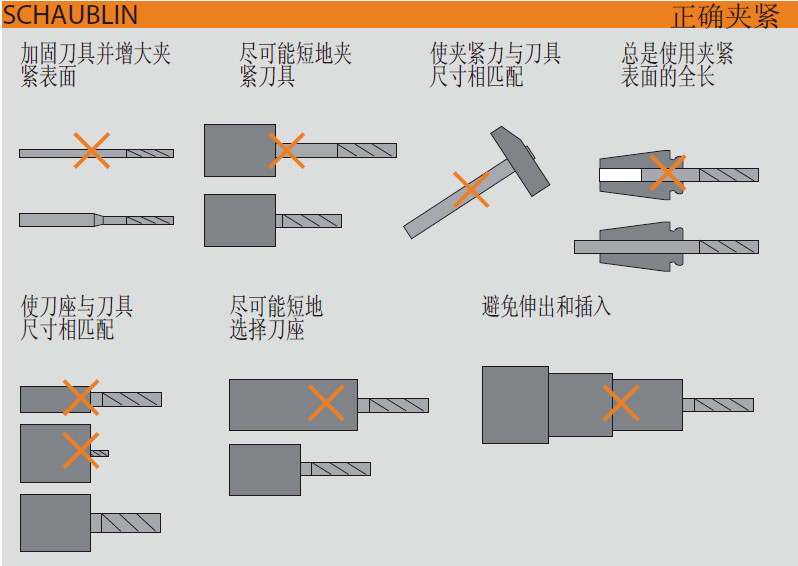
Dengan menerapkan teknologi penjepitan pahat di HSM, Anda dapat menggunakan dudukan pahat dengan item berikut:
Membuang
Mengurangi sendi
Tidak disarankan untuk menggunakan sistem alternatif seperti konektor Weldon karena sistem tersebut memiliki cacat yang jelas dalam pemrosesan HSM.
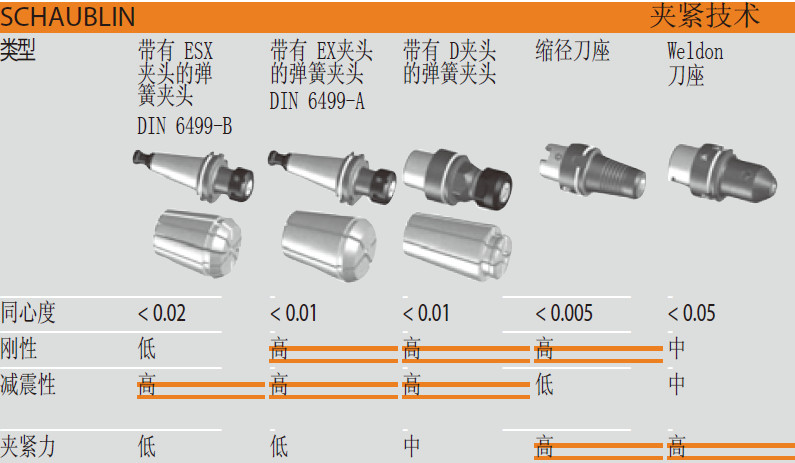
Karena karakteristik redaman yang sangat baik pada dudukan pahat dengan chuck, hal ini dapat memberikan hasil yang baik pada proses pemesinan kasar. Oleh karena itu, bersama dengan pengurangan diameter sambungan, kekakuan dan akurasi pengulangan yang sangat tinggi dapat dicapai. Ini penting untuk mendapatkan permukaan benda kerja yang sempurna. Penggunaan sambungan berdiameter lebih kecil memungkinkan Anda mencapai konsentrisitas yang sangat presisi (deviasi kurang dari 00,003 mm) dan transmisi torsi yang signifikan.
Struktur desain berbagai pemegang alat berdiameter kecil: transmisi torsi bergantung pada struktur desain peralatan penjepit; Struktur desain mungkin sangat bervariasi.