


Cara meningkatkan kehalusan permukaan belok
Pada tahap pemesinan presisi pada operasi pembubutan, hal yang paling tidak diinginkan oleh operator adalah membuang komponen karena kualitas pemesinan permukaan yang buruk. Pabrik juga perlu mempertimbangkan banyak faktor untuk meningkatkan kehalusan permukaan dan memenuhi kebutuhan pelanggan. Pisau dan parameter pemotongan yang sesuai sangatlah penting, namun menerapkan pendekatan komprehensif untuk menghasilkan kehalusan permukaan yang lebih baik juga merupakan hal yang penting.
1.
Mengadopsi pendekatan komprehensif
Penting untuk mempertimbangkan semua langkah, mulai dari pemesinan kasar hingga pemesinan presisi, karena semuanya saling terkait, saling terkait, dan saling bergantung. Misalnya, sebelum memulai pemesinan kasar, Anda perlu mempertimbangkan sisa margin untuk pemesinan presisi dan pemesinan semi presisi.
Untuk memastikan penyelesaian permukaan berkualitas tinggi, operator perlu menghilangkan material dalam jumlah yang sesuai selama tahap pemesinan kasar dan semi presisi, sehingga pemesinan presisi dapat dilakukan dengan kesalahan minimal atau minimal. Masalah apa pun dapat menyebabkan kualitas permukaan buruk.
Penyatuan pemesinan kasar memproses sebagian besar kelonggaran kosong, sehingga alat pemesinan presisi tidak akan mendapat tekanan. Menyesuaikan secara wajar dengan tunjangan pemesinan kasar juga mencegah kerusakan dini pada alat pemesinan presisi. Banyak pabrik lebih memilih menggunakan parameter pengumpanan yang lebih agresif untuk pemesinan kasar, yang dapat mengakibatkan gerinda lebih besar pada dinding komponen dan menyulitkan pemecahannya.
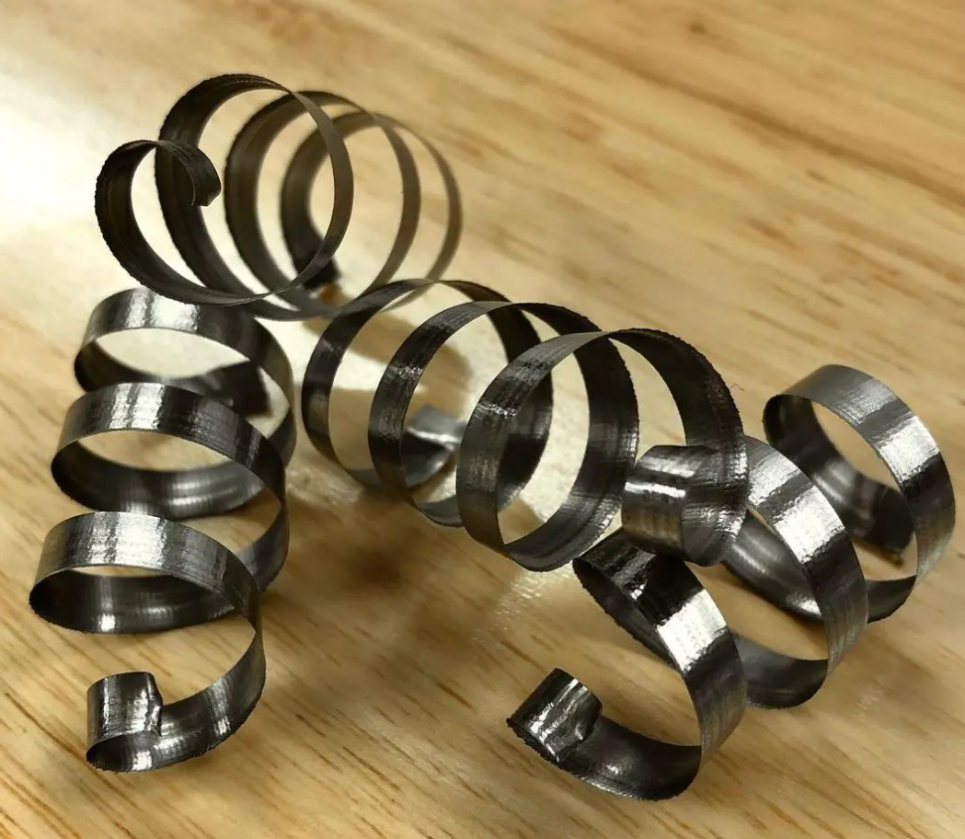
Jika gerinda ini ditemukan pada komponen selama operasi pemesinan presisi, gerinda tersebut mungkin akan menjadi sangat keras (mengakibatkan penumpukan chip), yang menyebabkan umur blade menjadi sangat pendek. Perkakas pemesinan kasar harus diprogram untuk menghilangkan takik dan gerinda, dan harus menyediakan permukaan pemesinan yang baik untuk tahap pemesinan presisi
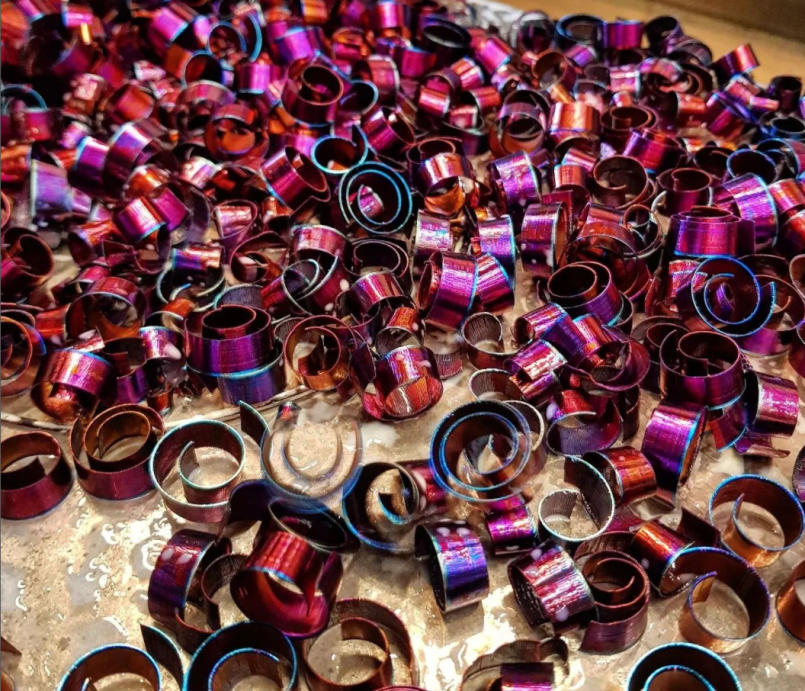
Jika Anda melihat peralatan mesin yang beroperasi secara normal atau proses pembubutan baja lunak, operator perlu menghasilkan penyelesaian permukaan yang cukup pada tahap awal untuk mencapai penyelesaian permukaan yang diperlukan. Jika Anda mulai mempelajari komponen baja yang diperkeras, permukaan akhir dari pengerolan kasar sebelum perlakuan panas akan sangat mempengaruhi permukaan akhir setelah perlakuan panas.
2.
Pilih umpan dan kecepatan yang sesuai
Selama pemesinan presisi, Anda akan menggunakan laju pengumpanan permukaan yang lebih tinggi, sehingga menghasilkan kecepatan lebih tinggi dan laju pengumpanan lebih rendah. Selain itu, secara umum, kedalaman pemotongan Anda akan lebih kecil. Namun yang tidak kalah pentingnya, Anda perlu memastikan bahwa laju pengumpanan konsisten dengan permukaan akhir yang diinginkan. Jika laju pengumpanan terlalu lambat, hal ini dapat menyebabkan gesekan berlebihan dan keausan dini pada bilah, sehingga mengakibatkan kehalusan permukaan yang buruk.
Kecepatan potong yang lebih cepat membantu sedikit meningkatkan suhu, sehingga menghasilkan permukaan akhir yang lebih baik. Hal ini juga mencegah material menempel pada bagian atas atau permukaan alat. Dibandingkan dengan aplikasi pemesinan kasar, operator harus sedikit meningkatkan kecepatan, namun tidak terlalu banyak, jika tidak maka akan menimbulkan efek sebaliknya. Jika terdapat endapan chip pada sisi blade, laju pengumpanan harus ditingkatkan.
Dibandingkan dengan aplikasi pemesinan kasar, banyak merek cenderung mengurangi kecepatan, yang merupakan kesalahan umum dalam pengoperasian pemesinan presisi. Peningkatan kecepatan diperlukan untuk mencapai penyelesaian permukaan berkualitas tinggi.
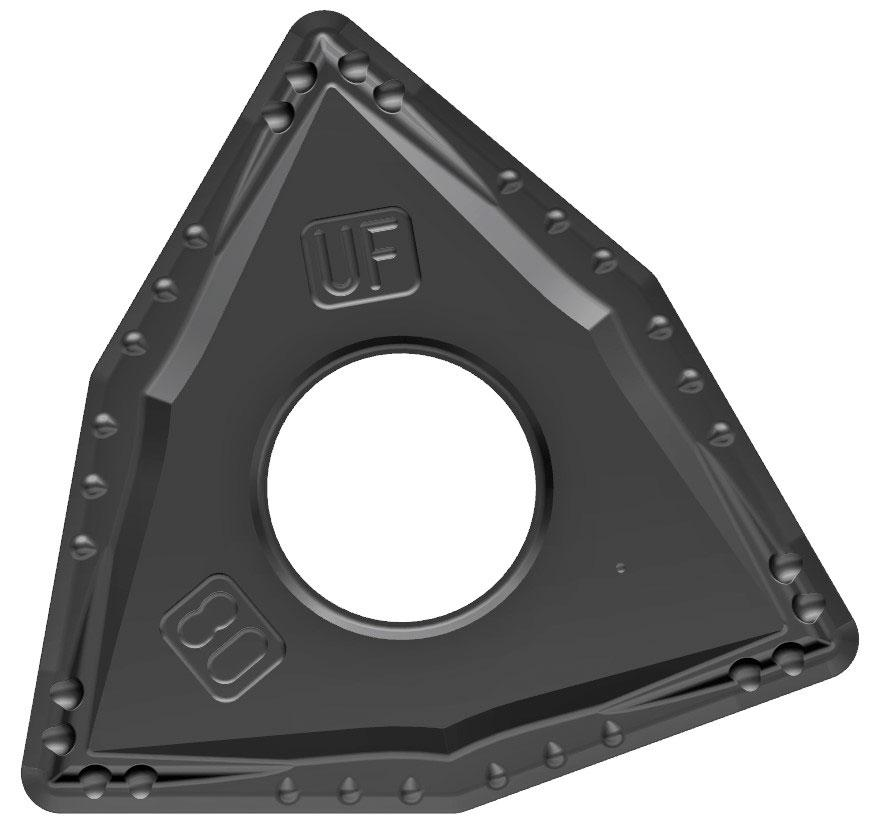
Alur dudukan pahat dengan toleransi dimensi yang berlebihan akan mengurangi area kontak antara bilah (seperti bilah WNMG) dan alur dudukan pahat, sehingga menyebabkan pergerakan alur dudukan pahat. Hal ini dapat menimbulkan getaran mikro yang berdampak negatif pada kehalusan permukaan.
Penentuan kedalaman pemotongan yang tepat akan berkontribusi pada stabilitas proses pembubutan. Kedalaman pemotongan yang terlalu kecil dapat menyebabkan jari-jari ujung pahat menerapkan semua gaya secara radial ke komponen, yang dapat menyebabkan getaran dan berdampak negatif pada kehalusan permukaan.
Penting juga untuk tidak merekomendasikan penggunaan kedalaman pemotongan yang berlebihan, karena sebagian besar material harus dihilangkan selama tahap pemesinan kasar dan menengah. Anda biasanya menginginkan kedalaman pemotongan yang ringan dan laju pengumpanan yang lebih rendah.
3.
Pilih merek alat pemotong yang sesuai
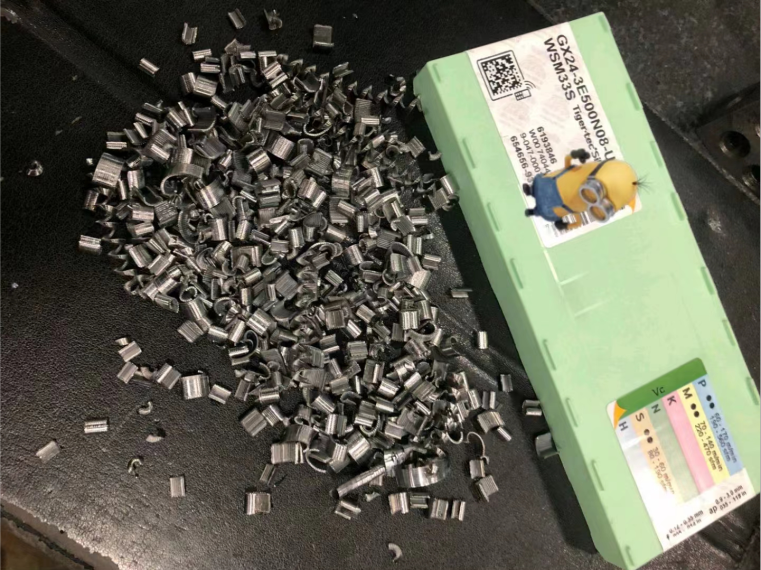
Menggunakan pisau bermerek dapat membantu menghasilkan hasil pemotongan yang lebih baik. Di sisi lain, mendiskusikan aplikasi baru dengan produsen blade dapat membantu menentukan blade mana yang akan menghasilkan permukaan akhir berkualitas tinggi dalam operasi pembubutan, sehingga dapat memilih blade yang sesuai. Kondisi pemrosesan dan material bagian menentukan jenis blade mana yang cocok, namun beberapa fitur umum dapat direkomendasikan selama tahap pemesinan presisi.
Selama bentuk geometris komponen memungkinkan, jari-jari yang lebih besar biasanya lebih disukai selama pemesinan presisi. Radius yang lebih besar membantu meratakan material dengan lebih efektif, hampir seperti wiper. Dengan menggunakan radius ujung pahat yang lebih besar, Anda dapat sedikit meningkatkan laju pengumpanan sambil tetap mempertahankan kualitas permukaan yang lebih tinggi. Namun, pada aplikasi berdinding tipis, jari-jari ujung pahat yang lebih kecil dapat mengurangi gaya pemotongan radial, yang dapat menyebabkan kemiringan dan getaran, sehingga berdampak negatif pada kehalusan permukaan.
Bentuk bilah mempunyai pengaruh yang signifikan terhadap pembentukan serpihan awal dan kehalusan permukaan.
4.
Peran pisau pemoles dalam pemesinan
Menggunakan pisau bermerek dapat membantu menghasilkan hasil pemotongan yang lebih baik. Di sisi lain, mendiskusikan aplikasi baru dengan produsen blade dapat membantu menentukan blade mana yang akan menghasilkan permukaan akhir berkualitas tinggi dalam operasi pembubutan, sehingga dapat memilih blade yang sesuai. Kondisi pemrosesan dan material bagian menentukan jenis blade mana yang cocok, namun beberapa fitur umum dapat direkomendasikan selama tahap pemesinan presisi.
Selama bentuk geometris komponen memungkinkan, jari-jari yang lebih besar biasanya lebih disukai selama pemesinan presisi. Radius yang lebih besar membantu meratakan material dengan lebih efektif, hampir seperti wiper. Dengan menggunakan radius ujung pahat yang lebih besar, Anda dapat sedikit meningkatkan laju pengumpanan sambil tetap mempertahankan kualitas permukaan yang lebih tinggi. Namun, pada aplikasi berdinding tipis, jari-jari ujung pahat yang lebih kecil dapat mengurangi gaya pemotongan radial, yang dapat menyebabkan kemiringan dan getaran, sehingga berdampak negatif pada kehalusan permukaan.
Bentuk bilah mempunyai pengaruh yang signifikan terhadap pembentukan serpihan awal dan kehalusan permukaan.
5.
Pilih alur pemecah chip yang sesuai
Memilih pemecah chip yang tepat juga merupakan poin penting. Saat bilah ikut serta dalam pemotongan, permukaan atas bilah berhubungan langsung dengan pemrosesan material dan area serpihan. Oleh karena itu, jika Anda memperoleh kedalaman pemotongan yang lebih dangkal dengan laju pemakanan yang lebih rendah, alur chip akan tampak berbeda dengan memperoleh kedalaman pemotongan yang lebih dalam dengan laju pemakanan yang lebih tinggi. Anda harus memilih alur pemecah serpihan yang cocok untuk material tersebut, karena pemecahan serpihan sangat penting untuk mempertahankan hasil akhir permukaan yang konsisten dan baik, terutama pada beberapa bagian.
6.
Semakin tipis lapisannya, semakin baik
Aspek yang diabaikan dalam proses ini adalah bagaimana tingkatan mata pisau mempengaruhi kehalusan permukaan, terutama jika berkaitan dengan pelapisan.
Dalam hal pelapisan deposisi uap fisik (PVD) dan deposisi uap kimia (CVD), pelapis CVD seringkali jauh lebih tebal daripada pelapis PVD. Dibandingkan dengan pelapis yang lebih tipis, pelapis yang lebih tebal menghadapi tantangan yang lebih besar dalam menghasilkan permukaan akhir berkualitas tinggi, dan hal ini selalu terjadi. Karena daya rekat lapisannya, PVD menghasilkan kehalusan permukaan yang lebih baik dibandingkan lapisan CVD. Bilah PVD mempunyai lapisan yang lengkap pada seluruh permukaan, sedangkan deposisi uap kimia mengurangi lapisan pada geometri mikro, sehingga mengubah bentuk geometri mikro.
7.
Cara mengontrol chip
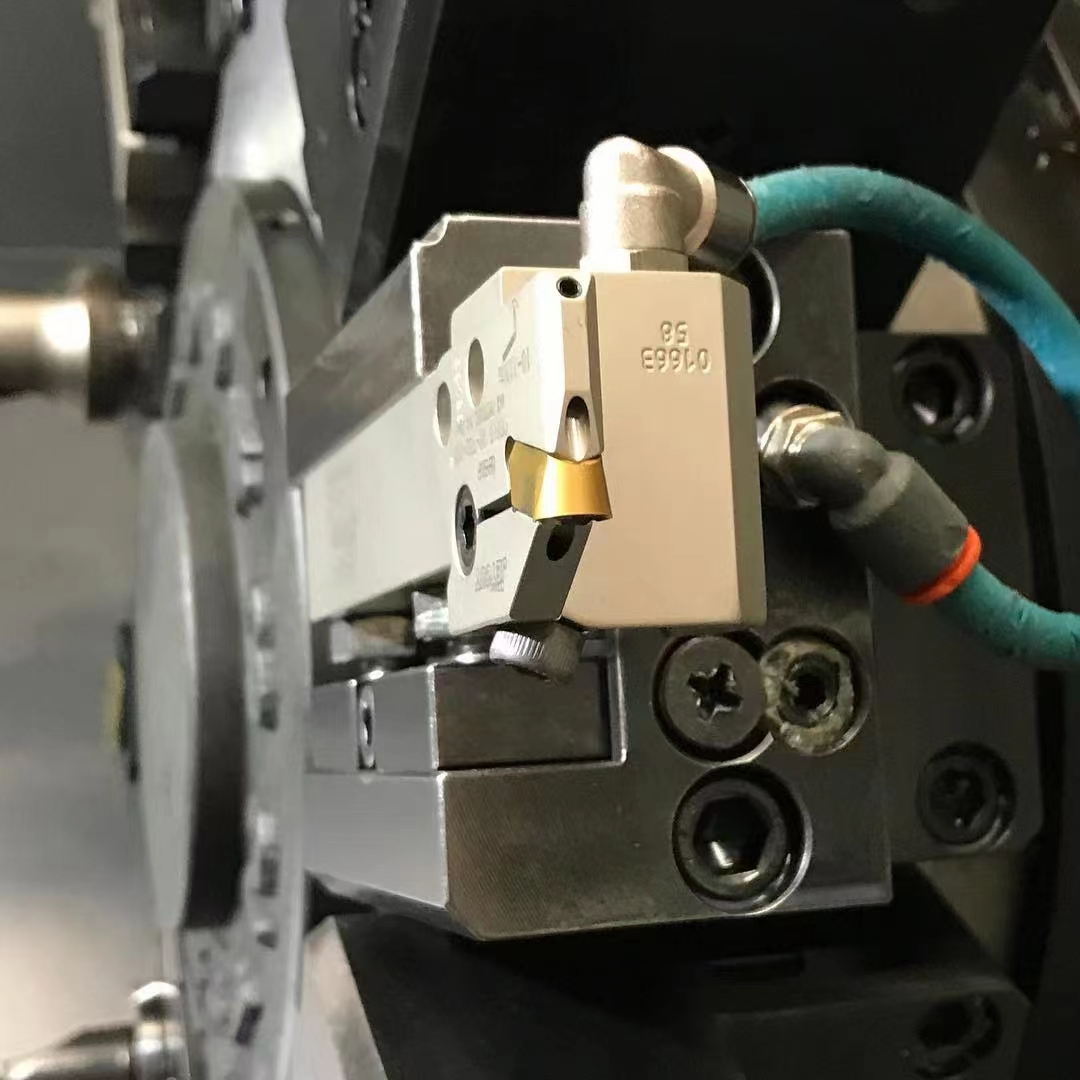
Untuk sebagian besar operasi pembubutan, disarankan untuk menyelaraskan cairan pendingin bertekanan tinggi langsung dengan ujung tombak. Ini membantu menghilangkan serpihan dari area pemotongan. Kontrol chip sangat penting untuk menjaga kehalusan berkualitas tinggi. Melepaskan serpihan dapat mencegah perkakas menyentuh serpihan lagi, yang dapat merusak tepi tajam perkakas. Hal ini juga dapat mencegah serpihan menggulung di sekitar alat dan berpindah pada permukaan benda kerja, yang dapat menyebabkan goresan atau cacat pada pemolesan.
"Cairan pendingin membantu menjaga pendinginan komponen dan perkakas, sehingga Anda dapat memotong dengan lebih cepat. Jika peralatan tidak dapat menggunakan pendinginan bertekanan tinggi, metode pendinginan konvensional atau internal juga merupakan pilihan terbaik."
Cairan pendingin tidak disarankan untuk semua aplikasi. Untuk pembubutan material yang mengeras - material apa pun yang melebihi HRC50 sebaiknya hindari penggunaan cairan pendingin perkakas keramik karena cenderung menimbulkan sengatan panas pada perkakas, yang dapat menyebabkan patahnya perkakas. Namun jika bahannya lembut, bilah keramik bisa digunakan sebagai cairan pendingin.
Kontrol chip sangat penting karena dalam proses ini, kita perlu menghilangkan panas dari chip. Namun Anda tetap membutuhkan area pemotongan yang cukup luas. Jika area pemotongan dikurangi, massa panas yang diambil dari area pemotongan akan berkurang, dan Anda akan mulai melihat efek keausan bahan kimia, keausan samping, dan keausan lubang pada mata pisau. Saat Anda mempertimbangkan pemolesan permukaan, kontrol chip benar-benar menjadi sebuah tantangan. Itu sebabnya Anda harus memilih bentuk geometris yang benar dan mempertahankan parameter pemotongan yang sesuai untuk aplikasi tertentu.
8.
Kekakuan juga sangat penting
Banyak orang setuju bahwa dudukan perkakas dan perlengkapannya memainkan peran penting dalam mencapai hasil akhir permukaan berkualitas tinggi. Jika perlengkapan tidak cukup kaku, dapat menimbulkan getaran, yang dapat mempengaruhi kelancaran. Hal yang sama pentingnya adalah memastikan bahwa penjepit bilah memiliki overhang sependek mungkin untuk membantu menjaga kekakuannya. Benda kerja dan alat pemotong harus ditopang dengan cukup agar tidak terjadi getaran selama proses pemesinan presisi.
Satu hal yang mungkin belum terpikirkan oleh banyak orang adalah bagaimana pisau ini ditempatkan pada dudukan pisau. Desain klip pisau dapat memainkan peran penting. Alur penjepit pisau yang terlalu terbuka akan mengurangi area kontak antara bilah dan alur penjepit pisau (seperti bilah WNMG), sehingga membawa gerakan ke dalam alur penjepit pisau. Hal ini dapat menimbulkan getaran mikro dan berdampak buruk pada kehalusan permukaan.
Pergerakan pada alat pemotong juga mempersulit pemeliharaan toleransi dimensi bagian-bagiannya. Tempat perkakas harus sesuai dengan toleransi dimensi mata pisau dan dijaga dalam kondisi baik. Tidak boleh ada keausan atau perubahan bentuk, karena gerakan sekecil apa pun dapat menimbulkan konsekuensi buruk.
9.
Gunakan sesuai cara pengolahan yang baik
Cara terbaik untuk mencapai hasil akhir permukaan yang baik adalah memulai dengan produsen pisau dan menerapkan rekomendasi mereka, yang akan menjadi awal yang baik. Kami dapat melakukan penyesuaian selama uji coba pemotongan, namun saran ini hanya cocok untuk operator berpengalaman, jadi penting untuk mengumpulkan lebih banyak pengetahuan profesional dalam kehidupan sehari-hari.
Memilih blade dengan sudut rake positif lebih disukai untuk pemesinan presisi. Sudut depan membantu menciptakan pisau tajam untuk memotong material. Untuk tahap pemesinan kasar, direkomendasikan untuk menggunakan sudut rake negatif karena akan memberikan gaya yang lebih besar di belakang tepi potong untuk menghilangkan lebih banyak material, sehingga memberikan titik awal yang lebih baik untuk tahap pemesinan presisi.
Hal lain yang perlu dipertimbangkan di sini adalah kekuatan terarah. Pada tahap akhir, Anda harus menerapkan gaya sebanyak mungkin sepanjang arah aksial bagian tersebut, karena ini akan memberikan stabilitas yang Anda butuhkan. Memilih bilah dengan sudut masuk mendekati 0 derajat akan memungkinkan Anda memperoleh gaya yang lebih besar di sepanjang sumbu, namun Anda juga perlu meningkatkan jarak bebas bilah ke belakang untuk mencapai penyelesaian permukaan berkualitas tinggi.
Gaya tangensial merupakan faktor penting dalam proses pemesinan. Gaya tangensial, yang merupakan kombinasi gaya aksial dan gaya radial, dapat dianggap konstan selama putaran. Jika operasi meningkatkan gaya aksial, mereka akan mengurangi pengaruh gaya radial, yang memungkinkan mereka mempertahankan toleransi yang lebih baik dan mengurangi getaran mikro, karena mengurangi ketidakstabilan alami. Pada tahap proses pemesinan kasar dan semi presisi, hal ini belum tentu menjadi faktor yang perlu dipertimbangkan.
Terakhir, penting untuk diperhatikan bahwa arah pemotongan pahat juga penting. Anda perlu memastikan bahwa kekuatan operasi diarahkan ke bagian yang didukung dengan baik. Pemrosesan yang jauh dari rangka penyangga dapat menyebabkan getaran, yang juga dapat memengaruhi masa pakai alat, dan kehalusan permukaan Anda pasti akan terpengaruh.


